




 Domicile
 Des produits
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

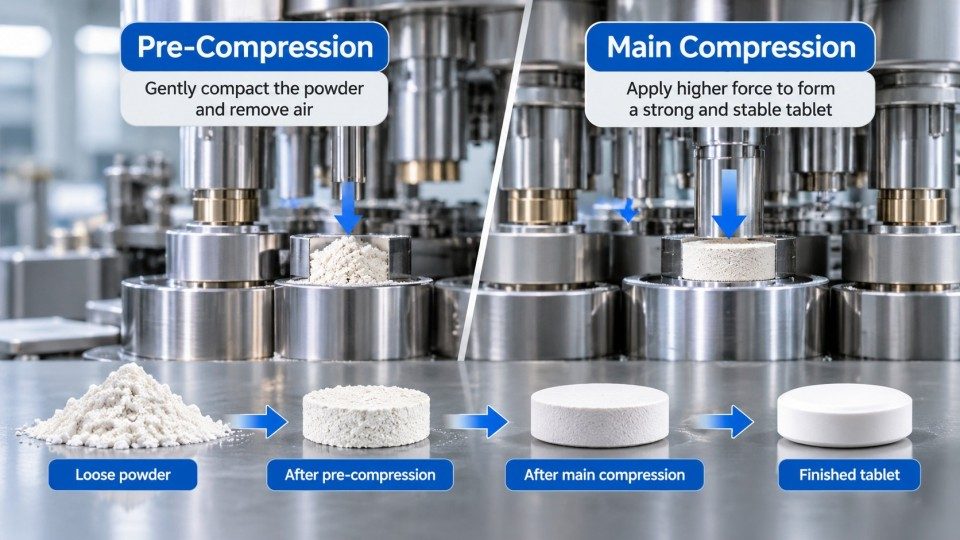
La pré-compression et la compression principale sont deux étapes distinctes dans une compresseur rotatif à comprimés. La pré-compression compacte initialement la poudre, aide les particules à se tasser et permet à l'air piégé de s'échapper lorsque les conditions sont propices. La compression principale applique une pression supplémentaire pour former un comprimé doté de la résistance requise.La différence essentielle est que la pré-compression prépare le lit de poudre, tandis que la compression principale agit sur cette matière déjà compactée.
Les deux étapes influencent la dureté des comprimés, le décapage, la lamination et la régularité de la production. Leurs résultats dépendent également de la formulation, de la vitesse de la tourelle, de la conception des poinçons et de la rapidité avec laquelle la pression est appliquée et relâchée. Une force plus élevée ne produit pas automatiquement un meilleur comprimé.
Effets principaux sur la qualité des comprimés
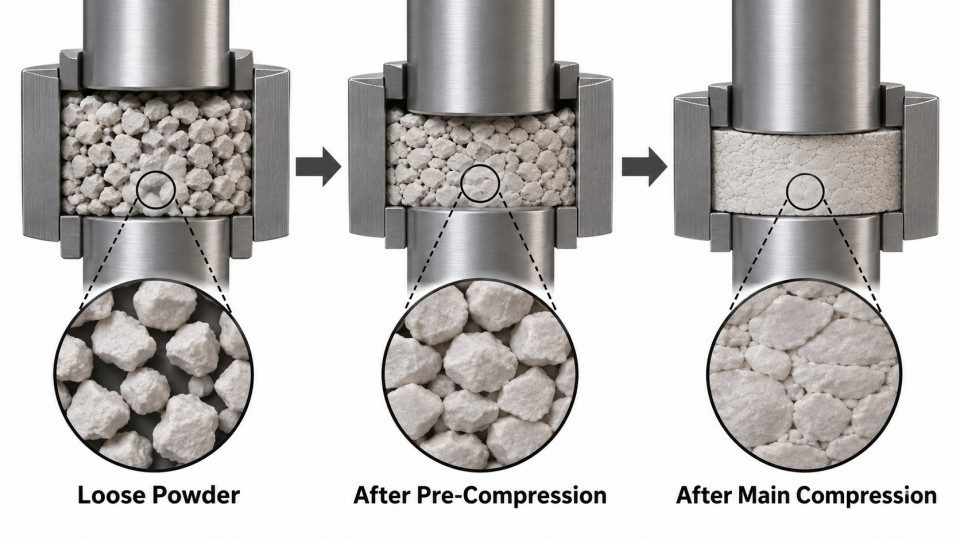
La pré-compression amorce la densification de la poudre ; la compression principale achève le compactage nécessaire à la résistance et à la forme du comprimé. Les deux étapes utilisent des poinçons supérieurs et inférieurs agissant contre des galets de compression, mais elles interviennent à des moments différents du cycle de production.
Après le remplissage, la matrice se déplace vers le poste de pré-compression. Les galets rapprochent les poinçons, réduisant l'espace occupé par la poudre ou les granules. Les particules entrent en contact plus étroit, les grands espaces d'air diminuent et une partie de l'air peut s'échapper. Selon la matière, les particules peuvent également commencer à se déformer ou à se briser en morceaux plus petits. Le principe de fonctionnement d'une compresseur rotatif à comprimés explique la séquence complète de remplissage, de compression et d'éjection.
La pression chute normalement lorsque les poinçons quittent les premiers galets. Le comprimé partiellement formé atteint ensuite le poste de compression principale, où une charge supplémentaire crée un contact plus fort entre les particules. Enfin, la pression est relâchée et le comprimé est éjecté de la matrice. Des poinçons et matrices mal assortis ou usés peuvent rendre ces étapes moins régulières.
|
Comparaison |
Pré-compression |
Compression principale |
|
Position |
Premier poste de compression |
Second poste de compression |
|
Objectif principal |
Stabiliser et compacter partiellement la poudre |
Établir la densité finale et la résistance du comprimé |
|
Ce qui arrive aux particules |
Réarrangement, déformation initiale et évacuation potentielle de l'air |
Déformation supplémentaire et liaison plus forte des particules |
|
Réglages principaux |
Force de pré-compression et vitesse de chargement |
Force de compression principale, vitesse de chargement et temps de maintien |
|
Effet sur la qualité |
Modifie la façon dont la poudre réagit à l'étape suivante |
Influence fortement la dureté finale et l'intégrité du comprimé |
La force de compression et la pression de compression sont différentes. La force est la charge appliquée par les poinçons, généralement exprimée en kN. La pression décrit cette charge sur la surface de contact du poinçon, généralement en MPa. Une même force peut produire des pressions différentes sur des comprimés de tailles différentes. C'est pourquoi les réglages ne doivent pas être copiés d'une taille d'outillage à l'autre sans vérifier le processus réel.
La compression principale apporte généralement la contribution la plus importante à la résistance finale du comprimé, mais la pré-compression peut modifier l'efficacité de cette force. Un comprimé mal conditionné lors de la première étape peut se comporter différemment d'un comprimé présentant un compactage initial plus uniforme.
La pré-compression modifie le degré de tassement des particules avant qu'elles n'atteignent les galets principaux. Si elle aide la poudre à se réorganiser et à libérer l'air, la compression principale peut créer un comprimé plus résistant sans augmentation de sa force de pic. Si la pré-compression ne convient pas au matériau, elle peut n'apporter qu'un faible bénéfice ou introduire des contraintes indésirables.
Des recherches publiées sur les formulations confirment que la relation entre les deux étapes dépend de la poudre comprimée. Certaines formulations réagissent bien à une force initiale plus faible, tandis que d'autres réagissent différemment. Il n'existe pas de pourcentage universel de la force de compression principale qui constitue le meilleur réglage de pré-compression pour tous les comprimés.
L'augmentation de la compression principale n'est pas non plus une solution illimitée. Les comprimés peuvent devenir plus denses et plus résistants à mesure que la force augmente, mais la résistance peut se stabiliser, et une force excessive peut contribuer à l'apparition de défauts ou interférer avec d'autres exigences du produit. Un réglage utile doit satisfaire à plus d'un objectif de dureté.
La dureté du comprimé désigne généralement la force de rupture : la charge nécessaire pour fracturer un comprimé fini, mesurée en N. La résistance à la traction, mesurée en MPa, prend en compte la géométrie du comprimé lorsqu'un calcul approprié est utilisé. La friabilité mesure la quantité de matière qu'un comprimé perd par mouvement répété et abrasion. Ce sont des propriétés liées, mais elles ne sont pas interchangeables.
Un comprimé peut réussir un test de force de rupture tout en s'ébréchant lors de sa manipulation. Un autre peut être mécaniquement résistant mais échouer aux spécifications requises de désintégration ou de dissolution. Vérifier les problèmes de dureté des comprimés en même temps que la friabilité des comprimés donne une image plus complète que l'examen de la seule force de compression.
Le poids, l'épaisseur et la porosité des comprimés peuvent aider à expliquer une modification de la résistance. Si un comprimé devient plus dur parce que ses particules se tassent plus étroitement, cela ne revient pas nécessairement à améliorer les liaisons entre ces particules.
La vitesse du rochet contrôle la rapidité avec laquelle les poinçons traversent chaque poste de compression, tandis que la conception des poinçons et des galets influence la façon dont la force augmente et diminue. Pour cette raison, un même régime (tr/min) ne garantit pas le même résultat de compression sur différentes machines ou avec différentes formulations.
Le temps de séjour est communément décrit comme la courte période pendant laquelle un poinçon est soumis à une compression élevée près du galet. Le temps de séjour géométrique est estimé à partir de la géométrie et de la vitesse de la machine. Le temps de séjour basé sur la force est calculé à partir de la courbe de force mesurée en utilisant un niveau de force indiqué. Les deux mesures sont liées mais ne sont pas identiques.
Des recherches comparant ces définitions ont montré que le séjour machine calculé pouvait rester inchangé tandis que le séjour basé sur la force mesurée différait selon les mélanges de poudres et les conditions de compression. Pour les opérateurs, la leçon utile est simple : un réglage en tr/min ne raconte qu'une partie de l'histoire.
Une vitesse de rochet plus élevée raccourcit généralement le temps disponible pour le remplissage de la matrice et la compression. Avec certaines poudres, cela peut réduire la résistance du comprimé ou augmenter la variation de poids. D'autres formulations tolèrent bien une vitesse plus élevée, de sorte qu'une machine plus lente n'est pas automatiquement la meilleure machine. Les résultats de qualité réels doivent déterminer la plage de vitesse utilisable.
La forme de la tête de poinçon ainsi que la taille et la position des galets de compression influencent la rapidité avec laquelle les poinçons se ferment, le temps pendant lequel ils restent proches de la force de pic et la manière dont la pression est relâchée. Une modification de l'outillage ou de la conception de la presse peut donc modifier la qualité du comprimé même lorsque la force de pic affichée semble similaire.
Une façon utile d'envisager le processus est pré-compression → libération de pression → compression principale → libération finale et éjection. Chaque étape peut influencer la suivante. Lors de la comparaison de machines de compression de comprimés, examinez le contrôle de la compression, l'outillage et la qualité de production soutenue plutôt que la vitesse maximale seule. Vérifiez également les performances du système d'alimentation : une fenêtre de remplissage courte peut créer une variation de poids des comprimés avant que la compression ne commence.
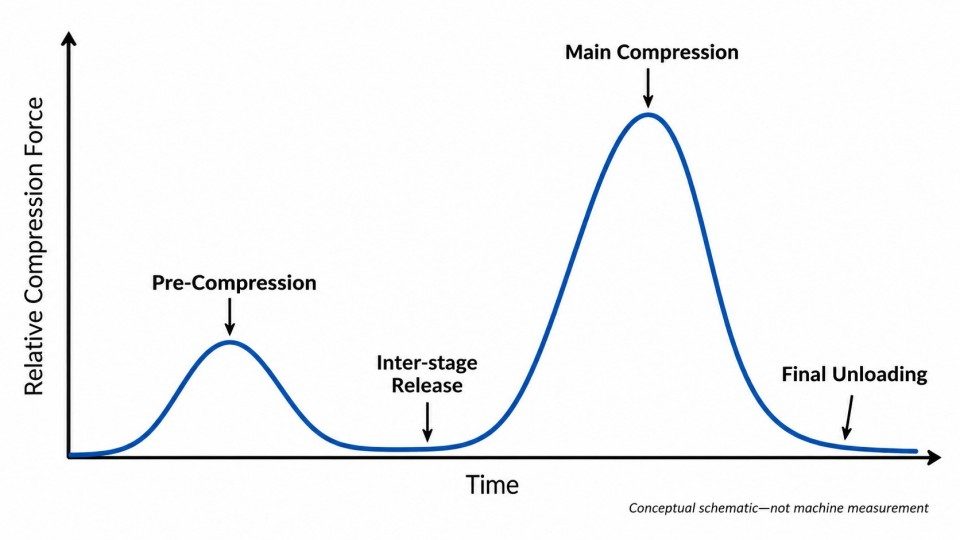
Courbe conceptuelle de force-temps d'une presse à comprimés montrant la pré-compression, la libération de pression et la compression principale
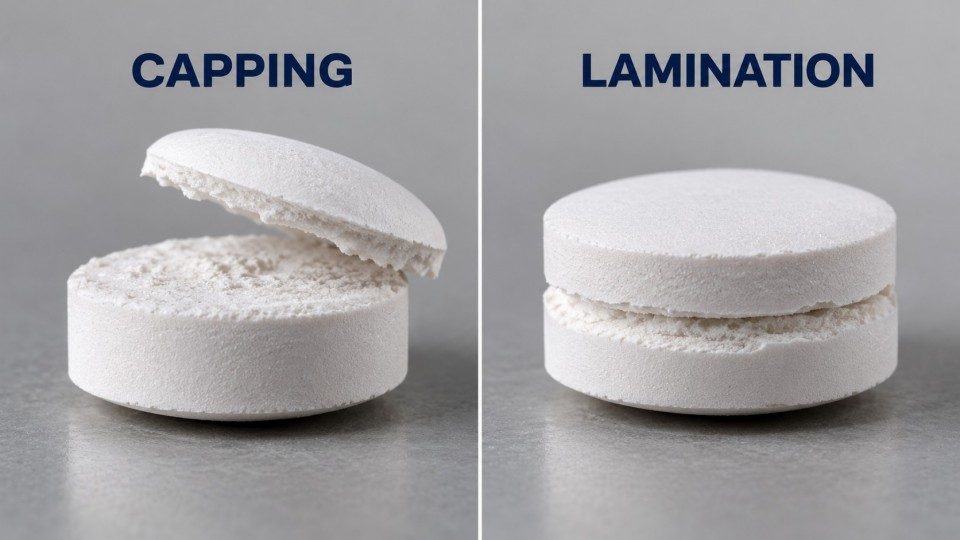
Le décollement et la lamination se produisent lorsqu'un comprimé ne peut pas résister aux contraintes créées lors de la compression, de la libération de pression ou de l'éjection. L'air emprisonné est une cause fréquente, mais ce n'est pas la seule. Augmenter la force de compression sans identifier la cause peut aggraver le problème.
Si la poudre est comprimée trop rapidement, de l'air peut se retrouver piégé à mesure que les espaces entre les particules se referment. Lorsque les poinçons relâchent la pression, l'air se détend tandis que les particules recouvrent une partie de leur forme d'origine. Si les liaisons internes du comprimé sont trop faibles, sa partie supérieure peut se détacher ou son corps peut se fendre en couches.
La pré-compression peut aider en donnant à la poudre une première opportunité de se tasser et d'évacuer l'air. Des recherches montrent également que l'air emprisonné peut contribuer à la détente mesurée à l'intérieur de la matrice. Cela signifie qu'une reprise élastique exceptionnellement importante après la compression ne provient pas toujours de la propre élasticité de la poudre.
La pré-compression et la compression principale fonctionnent comme des événements distincts, et non simplement comme une seule longue pression. Dans une étude publiée sur le décollement, le fait de laisser retomber la première charge avant la compression principale a permis d'éviter le décollement dans la formulation testée, tandis que le maintien d'une charge continue n'y est pas parvenu. Cela ne signifie pas que chaque presse nécessite le même intervalle ; cela montre pourquoi l'étape de libération de la pression peut avoir de l'importance.
La lamination peut également commencer lors de l'éjection, lorsque la friction entre le comprimé et la paroi de la matrice crée des contraintes. D'autres fissures se développent à mesure que le comprimé se détend après la compression. Des recherches ont montré que ces différents mécanismes ne réagissent pas tous de la même manière à la pré-compression. Si des défauts de comprimés persistent, examinez quand et où le comprimé se brise au lieu d'augmenter la force de manière répétée.
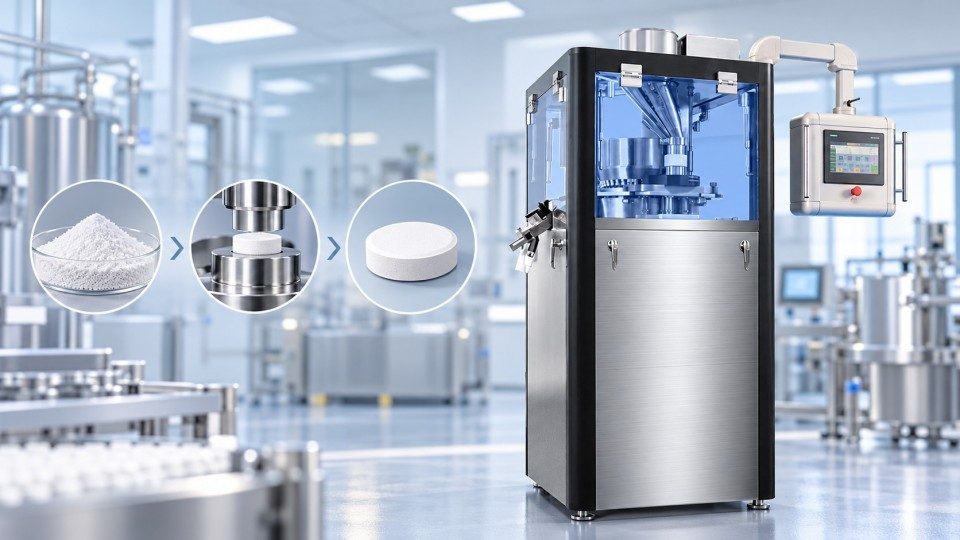
Différentes poudres nécessitent des conditions de compression différentes car leurs particules se plient, se cassent et se lient de manières variées.La machine ajoute ensuite une autre variable : la manière dont elle applique et relâche la force.
La cellulose microcristalline (MCC), un excipient de comprimé courant, forme souvent des liaisons en changeant de forme sous pression. Certains matériaux à base de phosphate de calcium se comportent davantage comme des particules fragiles et se brisent en morceaux plus petits, créant de nouvelles surfaces de contact. Les poudres qui récupèrent fortement après la compression ou qui emprisonnent facilement l'air peuvent être plus sensibles à la vitesse et à la pré-compression.
La taille des particules, l'humidité, le niveau de lubrifiant et la granulation affectent également le résultat. Une poudre peut se tasser densément mais former tout de même des comprimés fragiles si ses particules ne se lient pas bien. Les chercheurs distinguent la compressibilité (la facilité avec laquelle la poudre devient plus dense), l'aptitude à la compression (la résistance développée à une pression donnée) et l'aptitude au compactage (la résistance développée à une densité donnée). Ces termes aident à expliquer pourquoi la densité et la dureté n'augmentent pas toujours ensemble.
Le point pratique est que les réglages validés pour une formulation peuvent ne pas fonctionner avec une autre, même si les dimensions des comprimés sont identiques. Un rapport de précompression/compression principale fixe ignore ces différences de matière.
Vérifiez les galets de compression, la forme de la tête de poinçon, l'outillage pris en charge, le réglage de la force et les fonctions de surveillance. Ces caractéristiques influencent la manière dont la force s'exerce sur la poudre. L'usure des outils, un mauvais état de la matrice ou un remplissage instable peuvent également modifier le résultat au fil du temps. Le matériel de presse à comprimés doit correspondre à la fois au matériau et à la forme de comprimé souhaitée.
Lors de la création d'unsélection de presse à comprimés, comparez la plage de contrôle pratique et le rendement constant de la machine, et pas seulement sa force maximale annoncée ou son taux de production. Ces spécifications maximales ne peuvent pas prédire la qualité des comprimés pour une formulation non testée.
Les meilleurs réglages de pré-compression et de compression principale sont ceux qui produisent de manière répétée des comprimés respectant les limites de qualité requises à la vitesse de production prévue. Il n'y a pas de rapport de force unique ni de cible de temps de maintien qui convienne à chaque formulation.
Maintenez constants la formulation, l'outillage et la cible de poids des comprimés lors de la comparaison des réglages approuvés. Observez les groupes suivants au lieu de modifier plusieurs variables sans rapport en même temps :
Un comprimé plus résistant n'est pas nécessairement un meilleur comprimé s'il échoue aux tests de friabilité, de désintégration ou à d'autres spécifications. L' entretien des équipements pharmaceutiques régulier importe également, car des outils usés et une alimentation irrégulière peuvent rendre un réglage auparavant stable peu fiable.
Commencez par ce que montre le comprimé défectueux. Si les comprimés sont fragiles et anormalement poreux, vérifiez si la poudre est compactée de manière adéquate. Si un coiffage apparaît à mesure que la vitesse augmente, étudiez l'évacuation de l'air, la vitesse de chargement et le comportement de la poudre. Si des couches se fendent pendant l'éjection, inspectez le frottement de la matrice et l'outillage plutôt que de supposer qu'une pré-compression accrue résoudra le problème.
Pour une nouvelle machine, définissez la gamme de produits, l'outillage, la vitesse requise, les commandes de compression et les critères d'acceptation de la qualité dans un cahier des charges utilisateur. Rich Packing peut discuter d'une configuration de presse à comprimés adaptée à ces exigences, tandis que les réglages finaux spécifiques à la formulation doivent être établis et confirmés sur l'équipement prévu.
À retenir : la pré-compression prépare la poudre, la compression principale façonne le comprimé, et les deux doivent être évaluées par le biais de la qualité du comprimé fini. La force, la vitesse et le temps de maintien sont des réglages de la machine ; la résistance constante, les faibles taux de défauts et la production fiable sont les résultats qui comptent.
La pré-compression compacte partiellement et conditionne la poudre. La compression principale la consolide davantage pour former la structure et la résistance finales du comprimé.
Non. Un poste de pré-compression séparé n'est disponible que sur les machines conçues avec cette caractéristique.
Non. Elle est souvent plus faible en production courante, mais la relation utile dépend de la formulation et de la machine.
Il n'y a pas de force unique adaptée à chaque comprimé. Les propriétés du matériau, l'outillage, la vitesse et les objectifs de qualité déterminent le réglage.
Oui. Une pré-compression appropriée peut améliorer la façon dont les particules s'entassent et se lient, mais l'effet doit être confirmé avec le matériau réel.
Non. La résistance peut cesser d'augmenter, et une force excessive peut contribuer à des défauts ou affecter d'autres exigences de qualité.
Non. Une vitesse plus élevée modifie le temps de remplissage et de compression, mais le résultat dépend de la formulation, de l'outillage et du profil de force.
Elle peut aider lorsque de l'air emprisonné ou l'historique de chargement sont en cause. Elle ne peut pas corriger tous les défauts causés par le déchargement ou l'éjection.
La dureté désigne généralement la force de rupture en N. La résistance à la traction exprime la résistance en MPa à l'aide d'un calcul adapté à la forme du comprimé.
Comparez les deux étapes de compression ainsi que la vitesse, l'outillage, le comportement du matériau et les tests de comprimés finis selon les procédures de production approuvées.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
[2] Dwell Time on Tableting: Dwell Time According to Force Versus Geometric Dwell Time
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Réseau IPv6 pris en charge