




 Domicile
 Des produits

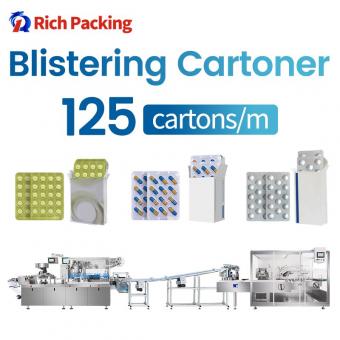
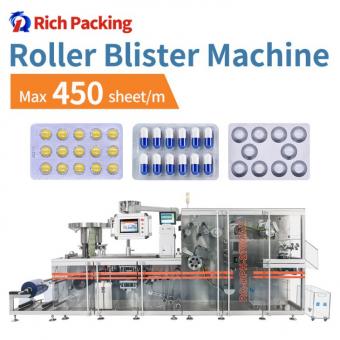
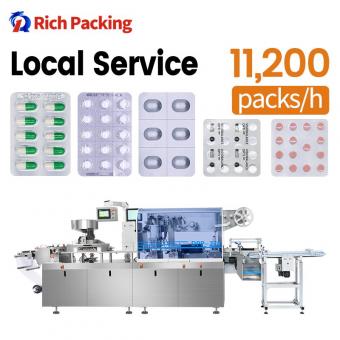
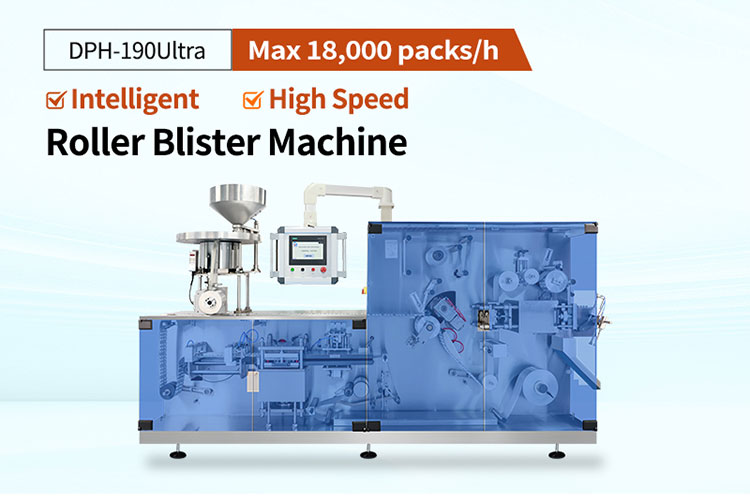
Blistereuse à rouleaux DPH-190Ultra
Vous souhaitez en savoir plus sur ce produit ?
N'hésitez pas à me contacter, je serai ravi de répondre à toutes vos questions.
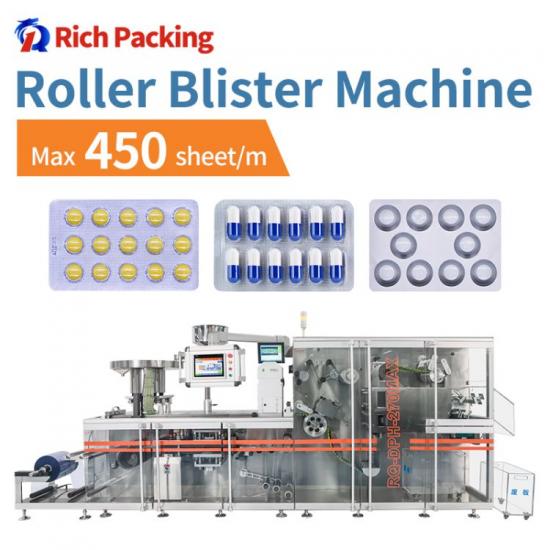
DPH-190Ultra : Une blistereuse à plaques et rouleaux compacte pour l'industrie pharmaceutique et nutraceutique
L'expansion de la production de comprimés ou de gélules soulève une question pratique en matière de conditionnement : comment un fabricant peut-il augmenter sa production de blisters tout en conservant un équipement adapté à l'espace disponible et à son portefeuille de produits ? Une ligne qui peine à répondre à la demande peut retarder les expéditions, tandis qu'un système plus grand peut entraîner des exigences de capacité et d'installation dépassant les besoins du projet.
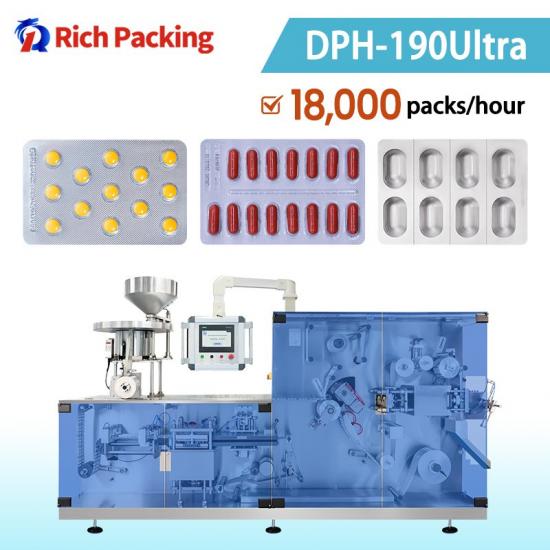
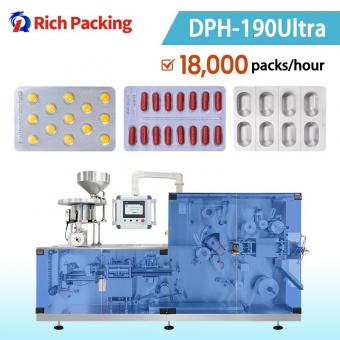
Rich Packing Machinery a développé la blistereuse à plaques et rouleaux DPH-190Ultra pour les fabricants confrontés à ce déficit de capacité. Combinant le formage à plaques planes et le thermoscellage par rouleaux, elle offre une capacité nominale maximale de 300 blisters finis par minute avec une configuration de trois blisters par coupe, soit 18 000 blisters par heure.
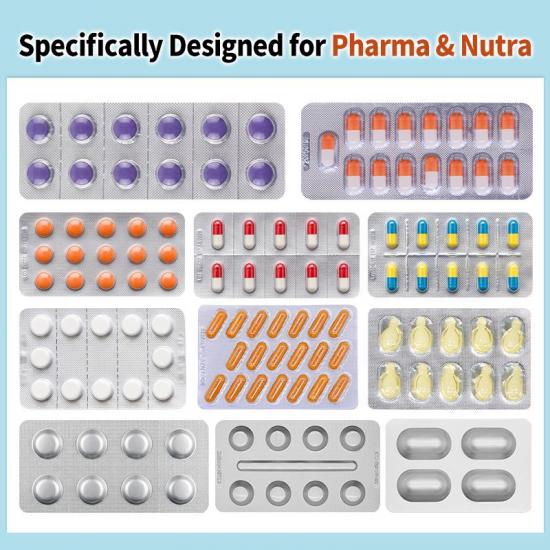
Pour les producteurs pharmaceutiques et nutraceutiques, sa valeur réside également dans la manière dont la machine gère différents produits, matériaux et formats. Le formage, la traction et la découpe servocommandés, l'outillage modulaire et les systèmes d'alimentation configurables permettent de répondre à ces exigences avec une machine mesurant 3 500 x 950 x 1 800 mm.
Quand envisager une blistereuse à plaques et rouleaux ?
Une blistereuse à plaques et rouleaux mérite d'être évaluée lorsque le conditionnement devient une contrainte pour la production de comprimés ou de gélules. La décision commence par la production requise pour chaque produit, la durée des campagnes de production et le nombre de formats que la ligne doit gérer.
Une machine à plaques planes existante peut rester appropriée pour les petits lots d'un fabricant ou des exigences de conditionnement particulières. Lorsque la production réalisable tombe en dessous de la demande, l'étape suivante consiste à évaluer un système avec une capacité supplémentaire par rapport au même produit et au même dessin de blister. La comparaison des blisters finis dans des conditions équivalentes rend cette évaluation plus utile.
La DPH-190Ultra est positionnée pour les usines pharmaceutiques, les fabricants de nutraceutiques et les façonniers recherchant une production de blisters plus élevée avec une machine compacte. Son outillage modulaire la rend également pertinente lorsqu'une seule machine doit répondre à plusieurs spécifications de comprimés ou de gélules.
Avant de sélectionner un modèle, examinez la taille des lots, la fréquence de changement de format, les heures de fonctionnement prévues et la capacité en aval. La contribution d'une machine à la production dépend des blisters acceptés qu'elle livre pendant le temps de fonctionnement disponible, y compris les effets de l'alimentation, des rebuts et des interruptions.
DPH-190Ultra en un coup d'œil : Production, dimensions et gamme de formats
Les spécifications suivantes constituent un point de départ pour évaluer la DPH-190Ultra par rapport à une exigence de production.
|
Spécification |
DPH-190Ultra |
|
Structure de la machine |
Formage à plaques planes avec thermoscellage par rouleaux |
|
Production maximale nominale |
Jusqu'à 300 blisters finis/min ; 18 000 blisters/heure |
|
Configuration de production maximale |
Trois blisters finis par cycle de coupe |
|
Fréquence de coupe |
60-100 cycles de coupe/min |
|
Zone de formage maximale |
230 x 215 mm |
|
Profondeur de formage maximale |
12 mm |
|
Plage de course d'alimentation |
160-240 mm |
|
Largeur du film |
170-215 mm |
|
Dimensions de la machine, L x l x H |
3 500 x 950 x 1 800 mm |
|
Puissance totale installée |
17,5 kW |
|
Poids de la machine |
2 400 kg |
À 100 cycles de coupe par minute avec trois blisters finis par coupe, le rendement calculé est de 300 blisters par minute. Une disposition différente des blisters peut produire un nombre différent de blisters finis à la même fréquence de coupe. Le débit de comprimés ou de gélules dépend également du nombre d'alvéoles dans chaque blister.
La vitesse de fonctionnement requise doit donc être établie en utilisant le produit réel, le système d'alimentation, les matériaux de formage et de scellage, ainsi que le plan de blister approuvé. Définissez le rendement accepté soutenu sur une période de test convenue, y compris la manière dont les rebuts et les arrêts seront enregistrés.
La zone de formage maximale décrit l'enveloppe de l'outillage ; les dimensions du blister fini dépendent de la disposition choisie. La planification de l'installation doit également inclure l'accès pour l'opérateur, l'espace de maintenance, les utilités et tout équipement connecté au-delà des dimensions indiquées de la machine.
Comment le formage à plat et le scellage par rouleaux fonctionnent ensemble
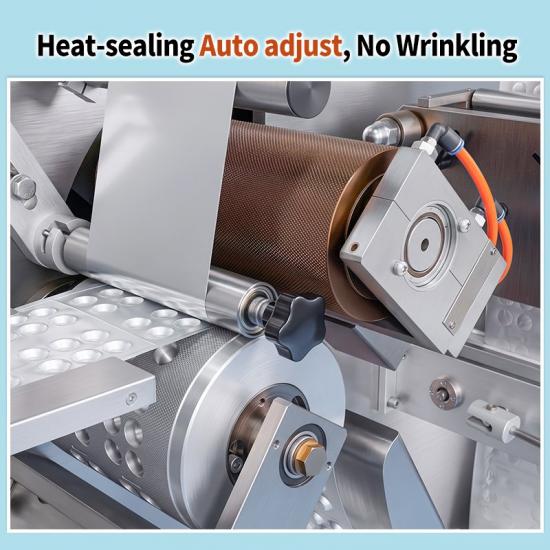
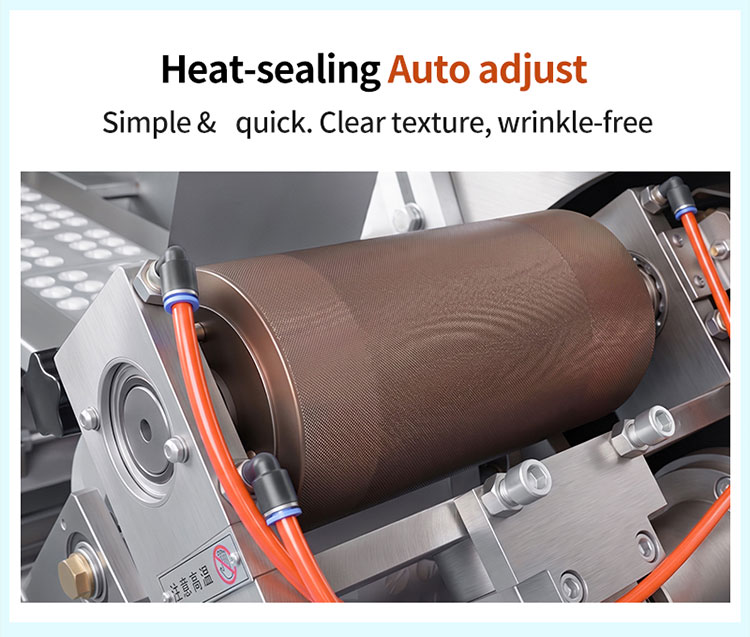
La DPH-190Ultra combine deux processus dans une configuration rouleaux-plateau. Sa station à plat forme les alvéoles, tandis que la station de scellage thermique par rouleaux assemble le film de formage et le matériau de scellage. Le mouvement contrôlé et la manipulation des matériaux aident à maintenir l'alignement à mesure que le film passe par les opérations successives.
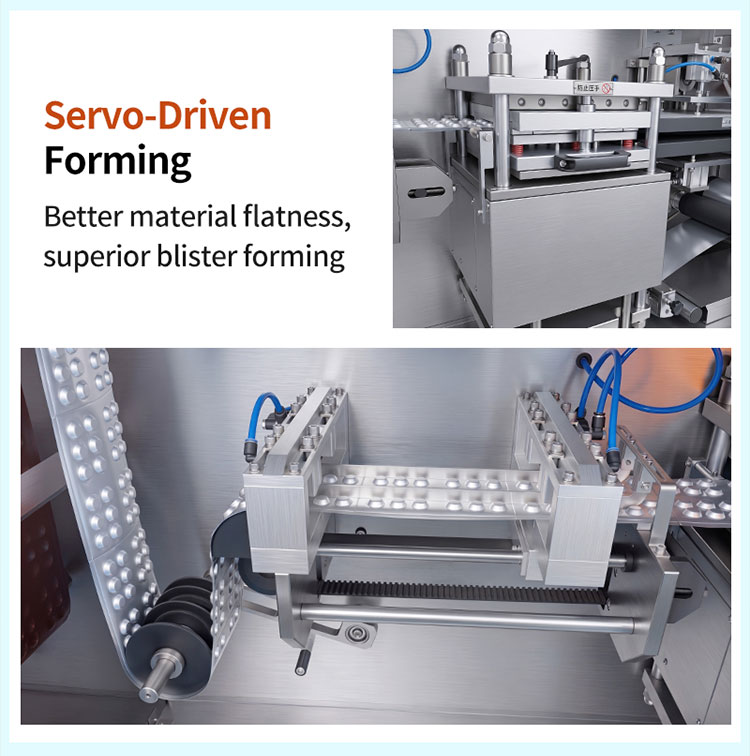
Formage, traction et coupe servocommandés
La servocommande est appliquée au formage, à la traction et à la coupe. Au niveau de la station de formage, le mouvement contrôlé du moule permet de ralentir le mouvement de fermeture à l'approche de celle-ci. Le mécanisme de formage utilise une structure à double manivelle et double came avec une force nominale de 11 tonnes, soit environ 110 kN, pour soutenir l'opération de formage.
La traction servo fait avancer le matériau selon la course sélectionnée. Les opérateurs règlent la longueur d'avance via l'IHM et effectuent des ajustements de position pour le format de blister. L'avance de coupe servocommandée prend ensuite en charge l'alignement entre le film formé et l'outillage de coupe.
Ces fonctions offrent aux opérateurs des réglages définis pour le mouvement et le positionnement lors de la configuration d'un format. La fonction de réinitialisation par simple pression aide également à ramener les mécanismes servocommandés à leurs positions de référence.
Contrôle de la température et de la tension du film
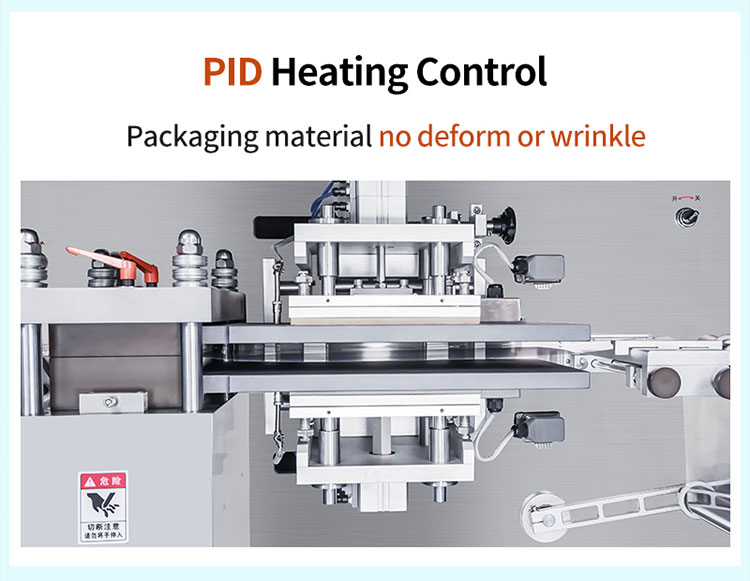
La machine utilise un contrôle de température PID segmenté au niveau de la station de chauffage, avec un refroidissement pris en charge par un refroidisseur standard. Les réglages de chauffage et de refroidissement doivent être adaptés au matériau de formage et à la vitesse de fonctionnement.
Le contrôle de la tension du film et la correction du film traitent la manipulation des matériaux lors du déroulement des bobines. Un dispositif de pré-aplatissement inversé au niveau de la section de scellage est conçu pour aider à contrôler la courbure du blister. Ensemble, ces caractéristiques favorisent un déplacement stable du film et une présentation correcte du blister ; les réglages de scellage doivent toujours être établis pour la structure de matériau sélectionnée.
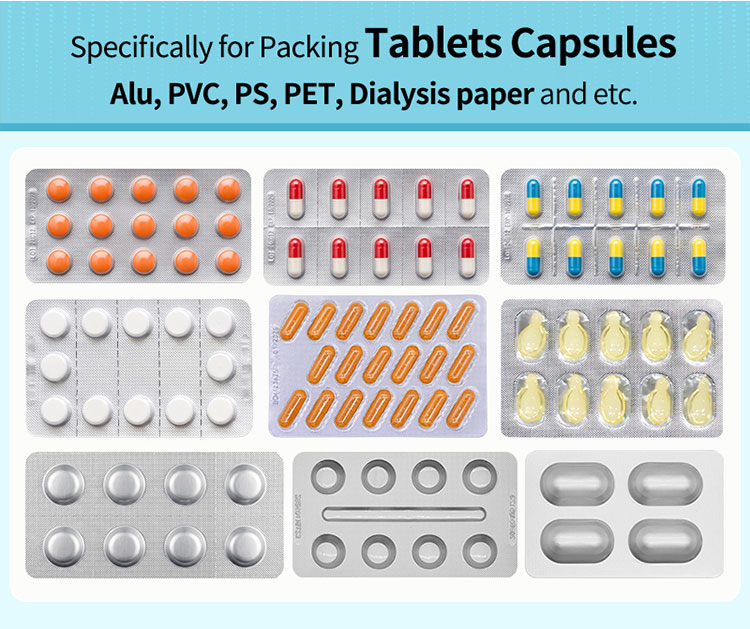
Conditionnement de comprimés et de gélules sous blisters Alu-PVC et Alu-Alu
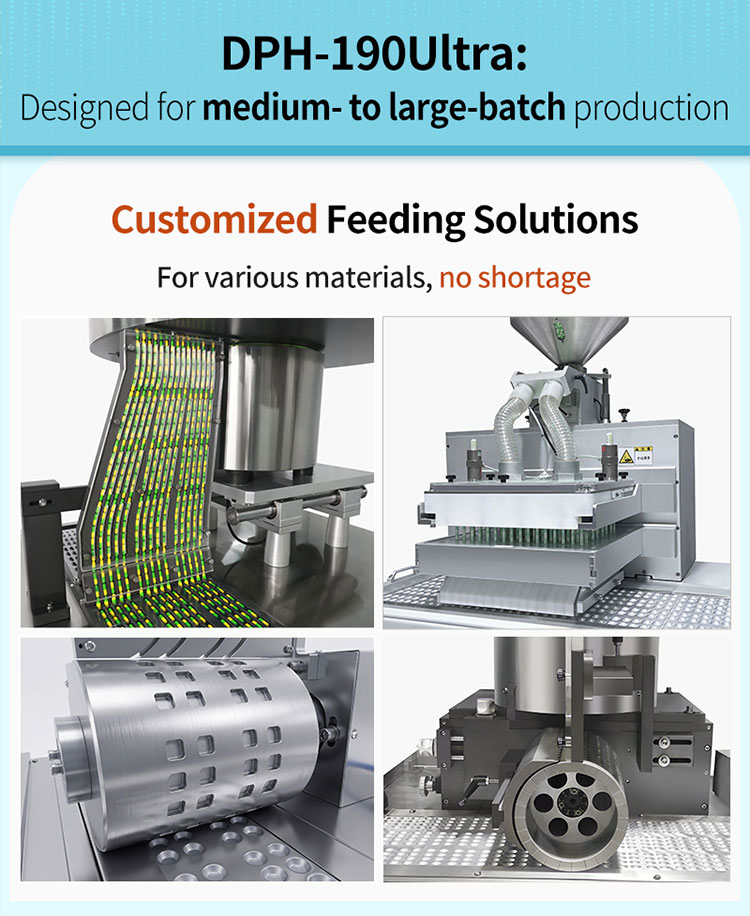
L'alimentation en produit est essentielle à la performance d'une machine de conditionnement sous blister pharmaceutique. La forme du comprimé, les dimensions de la gélule, l'état de surface et la fragilité affectent la régularité avec laquelle les produits entrent dans les alvéoles. Un système d'alimentation doit être sélectionné en fonction de ces caractéristiques et évalué avec des échantillons représentatifs.
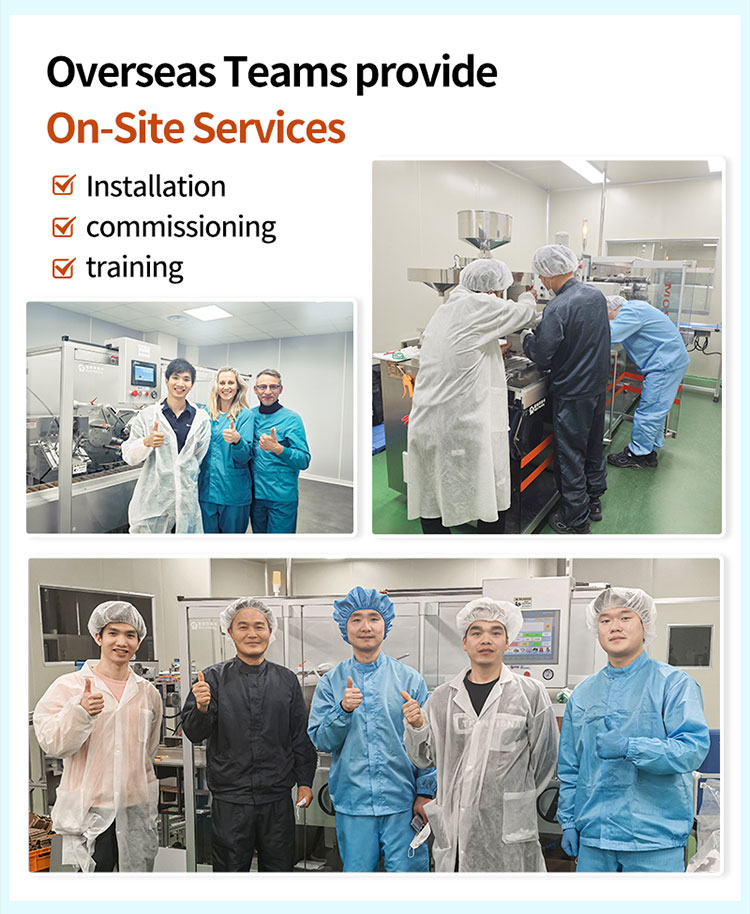
La DPH-190Ultra peut être configurée avec des systèmes d'alimentation à brosses, à rails de guidage ou à rouleaux. Son système d'alimentation multi-niveaux réglable est destiné aux comprimés et aux gélules, y compris les comprimés de forme adaptée. Pour les comprimés poussiéreux et non enrobés, un système optionnel de dépoussiérage et de contrôle statique peut être envisagé.
Pour le conditionnement Alu-PVC, les réglages de formage et de scellage doivent être adaptés au film plastique et au film d'operculage en aluminium sélectionnés. Les dimensions des alvéoles doivent accueillir le produit tout en garantissant un remplissage et une manipulation fiables.
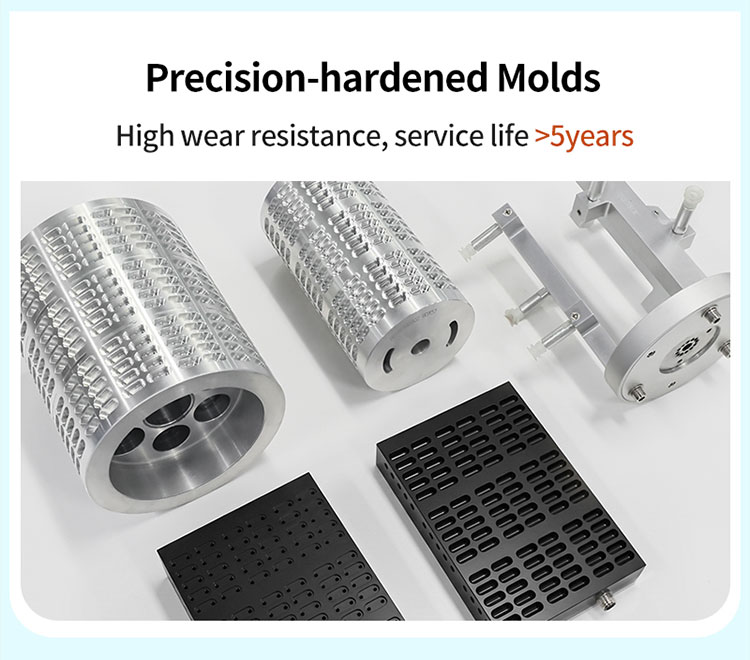
Le conditionnement Alu-Alu nécessite l'outillage et la configuration d'alimentation correspondants. La DPH-190Ultra prend en charge la conversion via quatre composants d'outillage modulaires. Un système d'alimentation dédié à rouleaux et curseurs est disponible pour cette application afin d'aider à gérer le placement du produit dans les alvéoles formées à froid.
Choisissez la structure de conditionnement en utilisant les données de stabilité du produit et les performances de barrière requises. Confirmez les spécifications des matériaux, l'outillage et le rendement réalisable pour chaque format, y compris lorsque la même machine doit traiter à la fois des blisters Alu-PVC et Alu-Alu.
Gestion des changements de format et nettoyage entre les lots
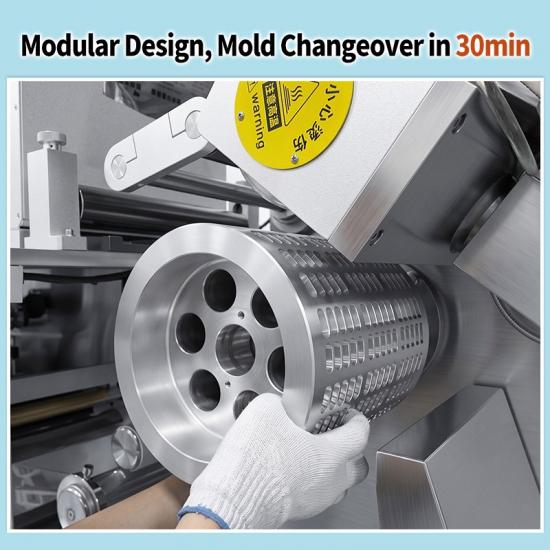
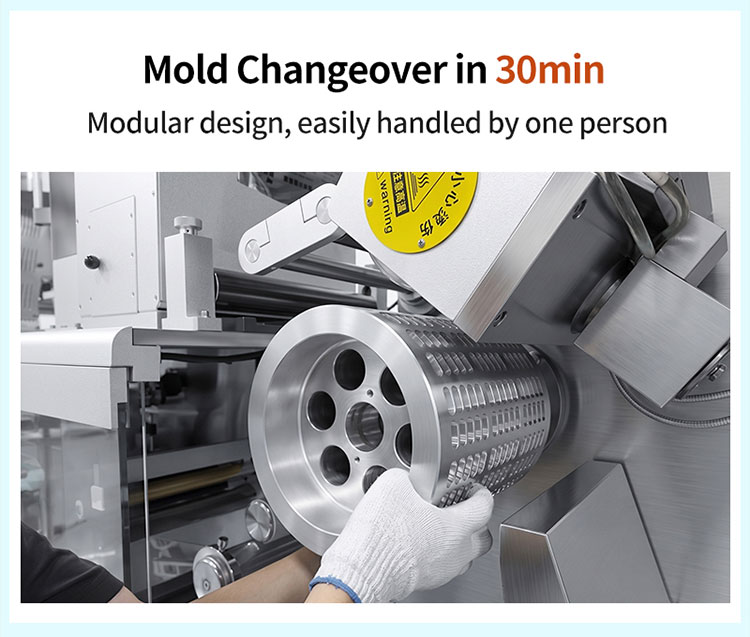
Pour les fabricants traitant plusieurs produits, les changements de format affectent le temps disponible pour la production. La DPH-190Ultra utilise un outillage de type tiroir et des stations modulaires pour simplifier le retrait, l'installation et le positionnement des moules.
Le temps de remplacement complet spécifié du jeu de moules est inférieur à 30 minutes. Cela constitue une base utile pour examiner la procédure d'outillage avec un opérateur formé. Le nettoyage, le dégagement de la ligne, les changements de système d'alimentation et les contrôles de production doivent être chronométrés séparément lors de l'estimation de l'intervalle complet entre les lots.
La disposition modulaire sépare les zones de formage, de scellage, de traction, de codage et de coupe. Les composants de transmission mécanique sont situés vers l'arrière de la machine, facilitant l'accès pour le nettoyage et la maintenance. Les procédures de nettoyage doivent refléter les produits manipulés et les exigences de production propres au fabricant.
L'utilisation des matériaux est un autre aspect de la planification du format. La disposition de coupe sélectionnée détermine la quantité de film utilisable convertie en blisters finis et les déchets de bordure résultants. Un positionnement répétable peut également aider à réduire les cycles de réglage inutiles lors de la configuration.
Pour une comparaison des coûts significative, examinez ensemble la disposition proposée du blister, les spécifications des bobines et la procédure de configuration. Enregistrez l'utilisation des matériaux et le rendement accepté lors d'un cycle représentatif afin que les choix d'outillage puissent être évalués par rapport aux conditions de production réelles.
Inspection, fonctions de données et intégration de l'encartonneuse
La DPH-190Ultra peut être configurée avec des fonctions supplémentaires pour s'adapter au projet de production. Le devis doit identifier les options sélectionnées et leur portée opérationnelle prévue.
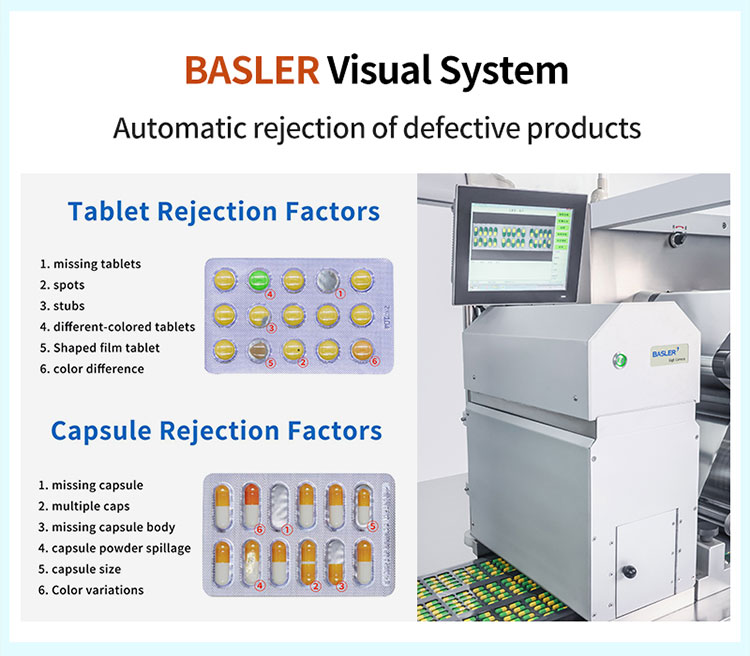
L'inspection par vision Basler et le rejet optionnels peuvent être envisagés pour les produits manquants, les comprimés cassés, les produits empilés et les différences de taille ou de couleur spécifiées. Les exigences de détection doivent décrire les défauts à identifier, les échantillons utilisés pour les tests et le comportement de rejet attendu. Cela donne aux équipes de production et de qualité une base claire pour l'évaluation.
Pour les projets de production numérique, discutez de la connectivité MES et des fonctions optionnelles liées à l'OEE ou à la norme 21 CFR Part 11. Définissez les enregistrements, l'accès utilisateur, les interfaces et la vérification logicielle nécessaires à l'installation. Cela établit quelles capacités appartiennent à la configuration fournie et lesquelles dépendent des systèmes et procédures plus larges du client.
La machine réserve également une interface de programme pour la connexion à des équipements en aval tels qu'une encartonneuse automatique. La planification de l'intégration doit couvrir le transfert des blisters, le comptage des blisters, l'accumulation, les signaux de contrôle et le comportement d'arrêt/redémarrage.
La capacité d'encartonnage doit être calculée en utilisant le nombre de plaquettes thermoformées par étui et la production d'étuis finis requise. L'examen précoce de ces interfaces aide les sections de thermoformage et d'encartonnage à fonctionner comme une ligne de conditionnement coordonnée.
Ce qu'il faut confirmer avant de demander un devis pour la DPH-190Ultra
Un devis utile commence par une description claire de la tâche de conditionnement. Envoyez les informations suivantes à Rich Packing Machinery :
·Échantillons de produits, dimensions, forme et caractéristiques de manipulation pertinentes.
·Un dessin dimensionné de la plaquette, incluant les alvéoles par plaquette et les exigences de codage.
·Spécifications des matériaux de formage et de scellage, épaisseurs et dimensions des bobines.
·Objectif de production soutenue acceptée, tailles de lots et fréquence prévue de changement de format.
·Fonctions requises d'inspection, d'éjection, de logiciel et d'intégration en aval.
·Espace disponible, utilités du site, exigences en matière de documents techniques et besoins d'installation.
Pour les installations en Amérique du Nord, en Europe, au Moyen-Orient et en Asie du Sud-Est, la planification de projet à l'étranger doit tenir compte des conditions réelles du site. Confirmez la tension et la fréquence électriques, l'air comprimé, le refroidissement, les voies d'accès, la langue d'exploitation ainsi que les dispositions requises en matière de formation et de service. L'alimentation électrique de la DPH-190Ultra peut être personnalisée dans la plage documentée de 110-410 V, 50/60 Hz ; l'alimentation exacte doit être spécifiée pour la machine commandée.
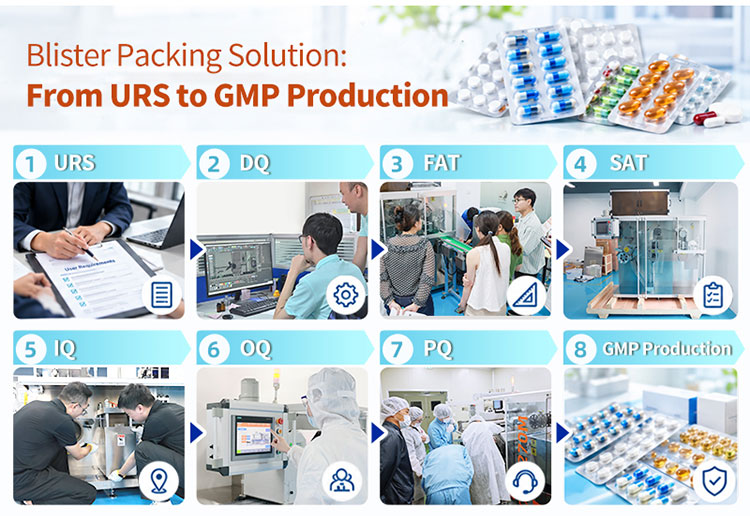
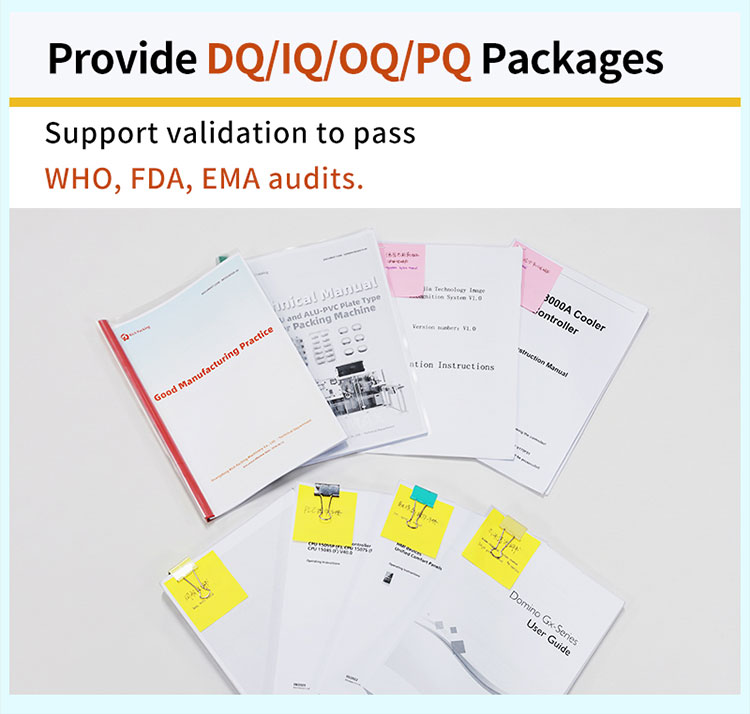
Convenez d'un test de réception en usine, ou FAT, basé sur les produits, matériaux et formats proposés. Les points d'acceptation utiles incluent la production soutenue, les résultats de formage et de scellage, le comportement de l'alimentation, les défis d'inspection, les changements de format et les interfaces de ligne pertinentes. Spécifiez les documents techniques requis et la portée du support de qualification dans le contrat d'achat.
Demander une revue de configuration de la DPH-190Ultra
Partagez vos échantillons de comprimés ou de gélules, le format de plaquette cible et les exigences de production avec Rich Packing Machinery pour discuter de l'alimentateur, de l'outillage, des options et de la disposition de ligne appropriés.
FAQ : Machine de conditionnement sous plaquettes DPH-190Ultra
1. Quel type de machine de conditionnement sous plaquettes est la DPH-190Ultra ?
Il s'agit d'une machine de conditionnement sous plaquettes à plaques à rouleaux combinant le formage à plaques plates et le scellage thermique à rouleaux. Le formage, la traction et la découpe utilisent une commande servo.
2. Quelle est sa production maximale ?
Le maximum nominal est de 300 plaquettes finies par minute, soit 18 000 par heure, avec trois plaquettes par cycle de découpe. La production réelle dépend du produit, des matériaux et de la disposition.
3. Peut-elle conditionner des comprimés et des gélules pharmaceutiques et nutraceutiques ?
Oui. Les alimentateurs et l'outillage sont sélectionnés en fonction des dimensions, de la forme et des caractéristiques de manipulation du produit. Des échantillons représentatifs doivent être évalués avant l'approbation de la configuration.
4. Prend-elle en charge le conditionnement Alu-PVC et Alu-Alu ?
Oui, avec l'outillage et la configuration d'alimentation correspondants. Les spécifications des matériaux et la production réalisable doivent être confirmées séparément pour chaque application.
5. Combien de temps prend un changement de moule ?
Le temps de remplacement complet du jeu de moules spécifié est inférieur à 30 minutes. Le nettoyage, le dégagement de la ligne et les contrôles de production nécessitent des délais distincts.
6. Quel espace d'installation est requis ?
Les dimensions de la machine listées sont de 3 500 x 950 x 1 800 mm. Prévoyez de l'espace supplémentaire pour l'accès de l'opérateur, la maintenance, les utilités et l'équipement connecté.
7. L'inspection par vision est-elle incluse ?
L'inspection par vision Basler et l'éjection sont optionnelles. Spécifiez les contrôles de défauts requis et vérifiez les performances avec des produits représentatifs et des échantillons de défauts.
8. Les fonctions liées à la norme 21 CFR Part 11 sont-elles disponibles ?
Les fonctions logicielles associées sont optionnelles. Définissez les enregistrements, les contrôles, les interfaces et la portée de vérification requis lors de la spécification du projet.
9. La DPH-190Ultra peut-elle se connecter à une encartonneuse ?
Une interface de programme est réservée pour la connexion en aval. Le transfert des plaquettes, le comptage des étuis, les vitesses de fonctionnement et les signaux de contrôle nécessitent une revue d'intégration spécifique au projet.
10. L'alimentation électrique peut-elle convenir à une installation à l'étranger ?
La plage personnalisable documentée est de 110-410 V à 50/60 Hz. Confirmez l'alimentation exacte du site et la configuration électrique finale avant de commander.
11. Que doivent confirmer les acheteurs concernant le FAT et les documents techniques ?
Convenez des produits de test, des matériaux, des conditions de fonctionnement et des critères d'acceptation. Listez les manuels, dessins et documents de support de qualification requis dans le contrat d'achat.
12. Comment sont déterminés le prix et le délai de livraison ?
Ils dépendent de l'outillage, des alimentateurs, de l'inspection, des options logicielles et de la portée de l'intégration. Soumettez des échantillons, un dessin de plaquette et les exigences de production pour obtenir un devis et un calendrier spécifiques au projet.
 Réseau IPv6 pris en charge