




 Domicile
 Des produits
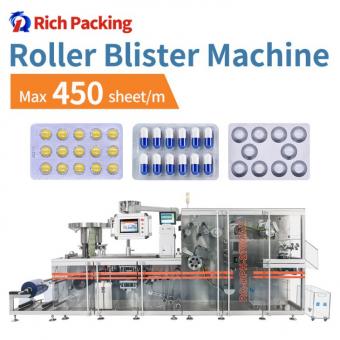
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

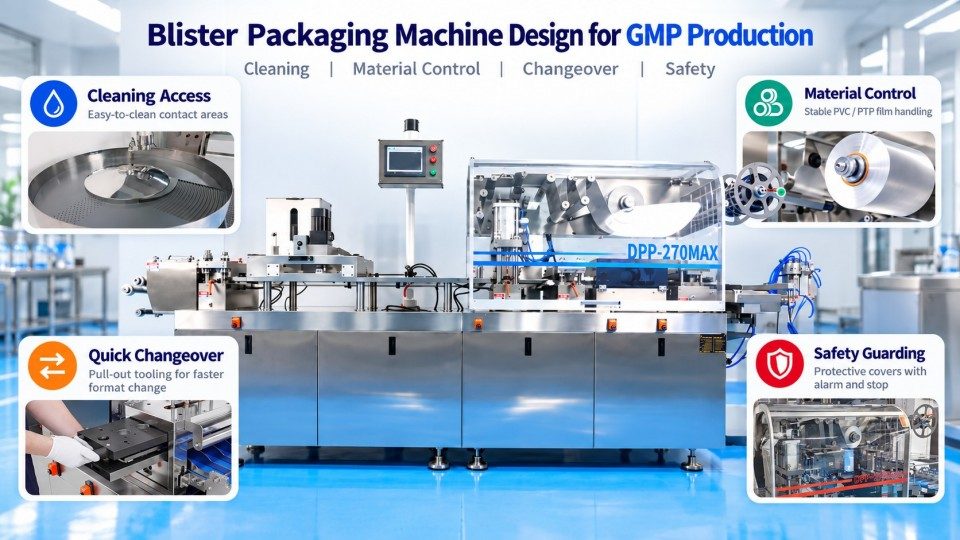
Machine d'emballage sous blister Sa conception soutient les BPF en réduisant les risques de contamination, en améliorant le contrôle des matériaux d'emballage et en facilitant le nettoyage et le changement de format. Les surfaces en contact avec le produit doivent être adaptées à un usage pharmaceutique, les zones d'alimentation doivent être accessibles pour l'élimination des résidus, et la détection des matériaux permet d'éviter la poursuite du fonctionnement avec un film PVC ou une feuille d'aluminium cassés. L'outillage coulissant de formage, de scellage et de découpe est conçu pour accélérer le remplacement de l'outillage lors du changement de format de blister.
Les alarmes de sécurité, les carters de protection et les arrêts d'urgence permettent de prévenir les risques liés aux pièces chauffées et mobiles de la machine. Ces caractéristiques complètent les exigences BPF relatives à l'adéquation, au nettoyage et à la maintenance des équipements selon les sections 211.63 à 211.67 du 21 CFR de la FDA. Leur efficacité dépend de la configuration appropriée de l'équipement, des procédures d'exploitation et des contrôles fonctionnels. Pour les fabricants pharmaceutiques, ces détails de conception influent sur le contrôle de la qualité des produits, la sécurité des opérateurs et le temps nécessaire pour la maintenance de routine et les changements de lot.
Les BPF ne prescrivent pas une disposition universelle pour les machines sous blister et n'exigent pas que chaque modèle dispose des mêmes capteurs. Elles exigent des fabricants qu'ils utilisent des équipements adaptés à l'utilisation prévue, qu'ils les maintiennent dans des conditions contrôlées et qu'ils évitent la contamination et les erreurs d'emballage. La conception des machines rend ces tâches plus faciles — ou plus difficiles — à exécuter de manière constante.
Un système d'alimentation comportant des coins difficiles d'accès peut retenir de la poussière de comprimés après un lot. Un accès difficile à la station de scellage complique l'inspection après un bourrage de feuille d'aluminium ; des changements de matériaux désorganisés augmentent les risques de confusion.
Aux États-Unis, la section 211.63 du 21 CFR de la FDA couvre la conception et l'emplacement appropriés des équipements ; la section 211.65 traite des surfaces qui entrent en contact avec les médicaments ou les produits en cours de fabrication ; et la section 211.67 couvre les instructions écrites concernant les procédures de nettoyage et de maintenance et leurs enregistrements. La section 211.130 exige également des contrôles contre les erreurs d'emballage et d'étiquetage, y compris des vérifications avant le début de l'emballage. Le chapitre 3 des BPF de l'UE préconise également un agencement et une conception des équipements qui minimisent les erreurs et permettent un nettoyage et une maintenance efficaces.
Un châssis ou un carter de protection en acier inoxydable ne rend pas une machine indépendamment « certifiée BPF ». Les fabricants doivent démontrer que les équipements, les méthodes de nettoyage, les procédures d'exploitation et les contrôles d'emballage fonctionnent pour leurs produits. La sécurité mécanique nécessite une évaluation séparée.
Évaluez les équipements en liant les risques de production aux caractéristiques de conception et aux preuves de test.
Les petits points de contact près des systèmes d'alimentation, des guides, des joints et des pièces amovibles peuvent retenir de la poudre ou des fragments. La conception hygiénique associe des matériaux appropriés à un accès pour le nettoyage, l'inspection et la maintenance.
Sur une ligne d'emballage sous blister pour comprimés ou gélules, la zone d'alimentation est particulièrement importante car le produit non scellé est exposé avant d'entrer dans les alvéoles. Des résidus peuvent s'accumuler sur les composants du système d'alimentation ou le long du trajet de transfert du produit. Les opérateurs doivent disposer d'un accès suffisant pour éliminer les restes de produit et inspecter les surfaces avant l'opération suivante.
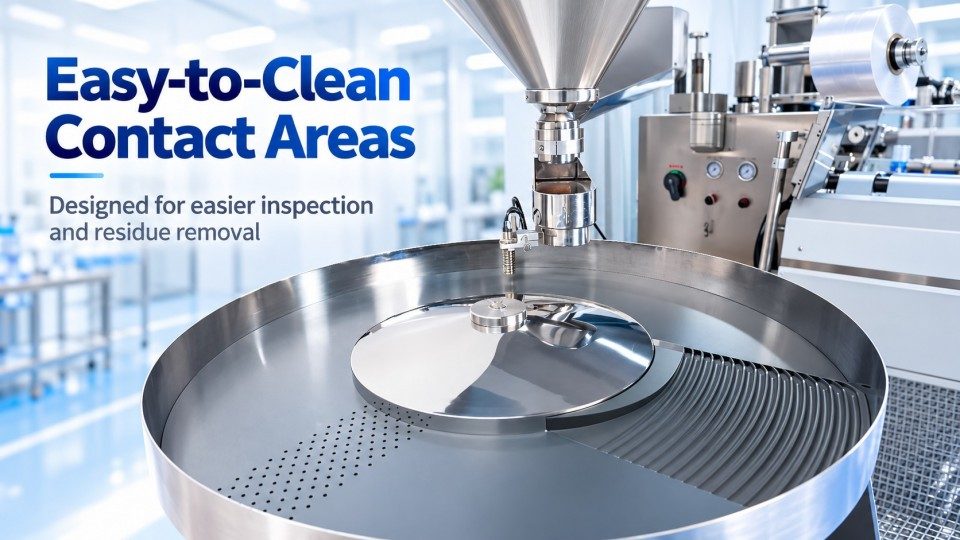
Les composants en contact avec le produit doivent utiliser des matériaux adaptés et faciles à nettoyer ; l'acier inoxydable 316 est une option pour les surfaces exposées aux produits pharmaceutiques. Cela garantit la durabilité des matériaux et la facilité de nettoyage, mais la nuance d'acier inoxydable ne suffit pas à elle seule à démontrer son adéquation pour chaque formulation ou produit chimique de nettoyage. Les fabricants doivent également tenir compte de l'état de la surface, des joints, de l'usure et de la compatibilité avec leur procédure de nettoyage validée ou justifiée.
Vérifiez le système d'alimentation, les surfaces de contact, les chemins de guidage, les joints et les fixations. Les instructions de nettoyage doivent spécifier le démontage, le remontage des pièces et l'inspection avant utilisation.
Les armoires électriques, les entraînements et les points de lubrification créent des besoins de maintenance qui diffèrent de ceux des zones de produit pharmaceutique exposées. Un agencement bien conçu sépare les zones électriques des zones de contact avec le matériau là où c'est approprié, ce qui aide à réduire les risques de contamination liés à la maintenance.
La séparation ne crée pas une enceinte stérile. La poudre, les joints endommagés, les outils et les résidus d'agents de nettoyage nécessitent toujours des contrôles. Les méthodes de nettoyage dépendent du produit et des procédures du site ; les fonctions intégrées NE P ou SE P ne sont pas systématiquement présumées.
La section 211.67 du 21 CFR de la FDA exige des procédures écrites de nettoyage et de maintenance, incluant les responsabilités, les méthodes, l'inspection et les enregistrements. Pour les changements de format entre différents produits, les fabricants doivent définir des limites d'acceptation des résidus appropriées et démontrer l'efficacité du nettoyage conformément à leur stratégie de contrôle de la contamination. La fréquence et l'étendue des vérifications supplémentaires dépendent du risque, et non d'une règle arbitraire exigeant une requalification complète à chaque changement d'outillage.
Le film de formage PVC et la feuille d'aluminium PTP doivent s'alimenter sans se déchirer ni s'épuiser inaperçus. Dans le même temps, les surfaces de scellage chauffées et les mécanismes mobiles de formage et de découpe nécessitent une protection appropriée pour les opérateurs.
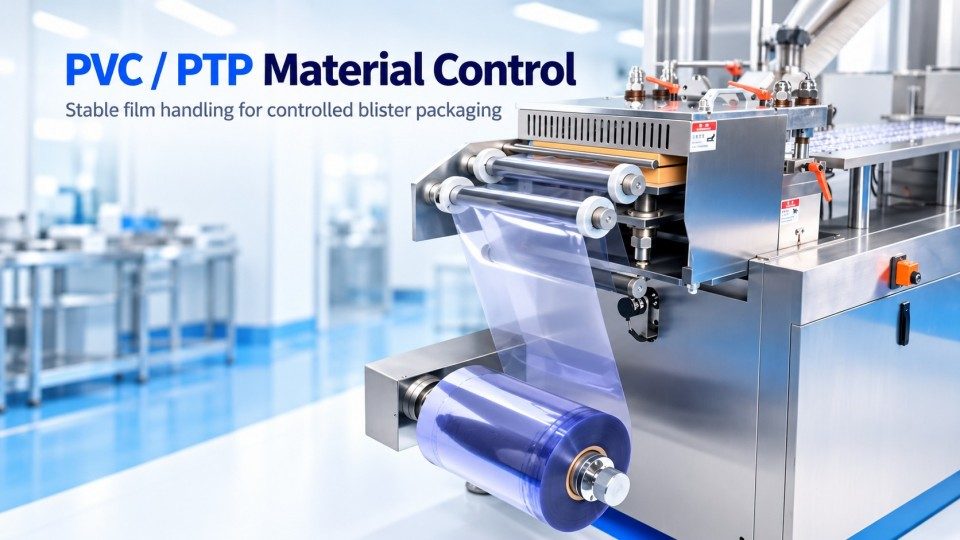
Un PVC déchiré peut perturber le formage des alvéoles ; une feuille de couverture cassée peut laisser des alvéoles découvertes. La poursuite de l'avance rend également les emballages affectés plus difficiles à identifier.
Une machine d'emballage sous blister bien conçue peut détecter les ruptures du film de formage PVC et de la feuille d'aluminium PTP et s'arrêter automatiquement lorsque cette protection est installée. Une fois que l'opérateur a réparé ou remplacé le matériau, le chemin de la bande et le repérage doivent être vérifiés. Le matériau exposé au défaut et au processus de redémarrage doit être traité conformément à la procédure de rejet et d'inspection approuvée de la ligne.
L'épuisement du matériau est une condition distincte. Les alarmes d'épuisement des matériaux avertissent les opérateurs lorsque la réserve de PVC ou de feuille PTP est épuisée. Ces alertes aident les opérateurs à réagir à une bobine vide, mais elles ne remplacent pas les tests d'étanchéité du scellage, l'inspection des alvéoles ou la vérification de la conformité du matériau d'emballage.
Les carters de protection restreignent l'accès aux pièces dangereuses pendant que les opérateurs font fonctionner la machine. La DPP-270Max de Rich Packing comprend des carters de protection autour de ses postes de travail et une fonction d'arrêt d'urgence. L'ouverture du carter de protection entre les postes de thermoscellage et de découpe déclenche automatiquement une alarme et arrête la machine.
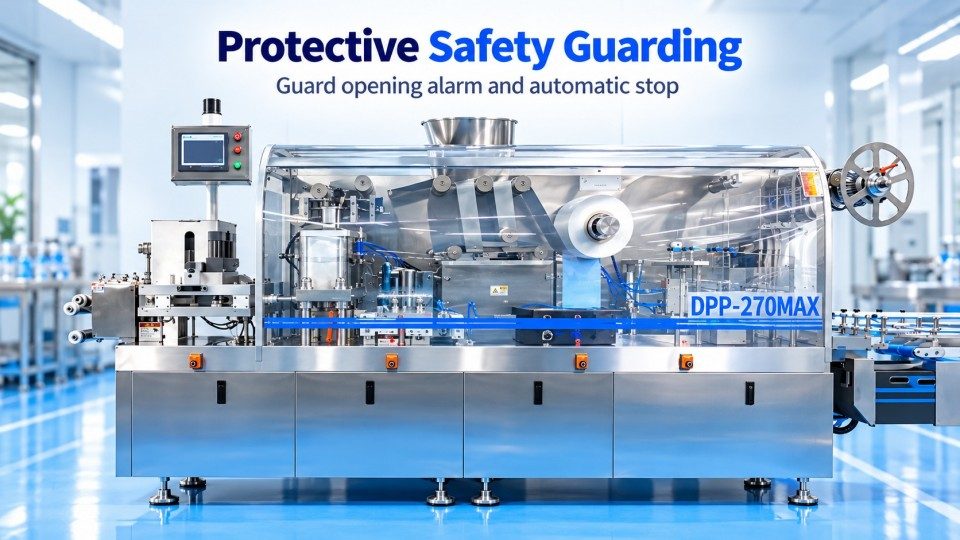
L'alarme, la réponse d'arrêt et les conditions de redémarrage doivent être vérifiées par rapport à la documentation de sécurité approuvée lors des essais de réception de l'équipement.
La norme ISO 12100 fournit un cadre pour l'évaluation des risques liés aux machines. L'ISO 14120 couvre la construction et le choix des protecteurs fixes et mobiles, tandis que l'ISO 14119:2024 traite des dispositifs de verrouillage associés aux protecteurs. Il s'agit de normes de sécurité des machines et non de substituts aux contrôles de nettoyage ou d'emballage des BPF.
Avant de reprendre la production, les opérateurs doivent contrôler la machine et tout matériau affecté.
Testez chaque alarme spécifiée au moyen d'essais sûrs et documentés. Vérifiez les réactions aux ruptures de PVC et de film, les avertissements d'épuisement, les messages de défaut et les conditions de redémarrage. Pour le capot de protection situé entre les stations de thermoscellage et de découpe, vérifiez à la fois l'activation automatique de l'alarme et l'arrêt de la machine. Testez l'arrêt d'urgence selon la procédure de sécurité distincte approuvée.
Changements de format des machines de blister impliquent des matériaux d'emballage, des outillages et la libération des lots. Un travail mécanique plus rapide réduit une partie du temps d'arrêt ; le démarrage nécessite toujours une libération et des contrôles approuvés.
Une plateforme dédiée au raccordement rapide du PVC rend le remplacement du film plus gérable. Au lieu de lutter pour aligner des bouts de film libres tout en travaillant autour du chemin de déroulement, les opérateurs disposent d'une zone désignée pour préparer la connexion. Cela aide à réduire les difficultés de manipulation lors du remplacement des bobines.
Les opérateurs doivent suivre la procédure de raccordement approuvée, confirmer la spécification et l'alignement du film, et exclure les sections raccordées non conformes des emballages finis selon les besoins.
Le remplacement du film de formage ne représente qu'une partie d'un changement de matériau. Lorsque du film PTP imprimé est utilisé, les opérateurs doivent vérifier la spécification du film, l'identité du produit, la résistance et les graphismes par rapport aux instructions d'emballage approuvées avant le redémarrage. Même un blister correctement formé et scellé est inacceptable si son film imprimé appartient au mauvais produit ou à la mauvaise résistance.
DPP-270Max de Rich Packing utilise des outillages extractibles au niveau des stations de formage, de thermoscellage et de découpe. Cette conception réduit le travail mécanique impliqué dans les changements de format : les opérateurs peuvent retirer un jeu d'outils existant et en installer un de remplacement sans démonter excessivement les assemblages environnants.
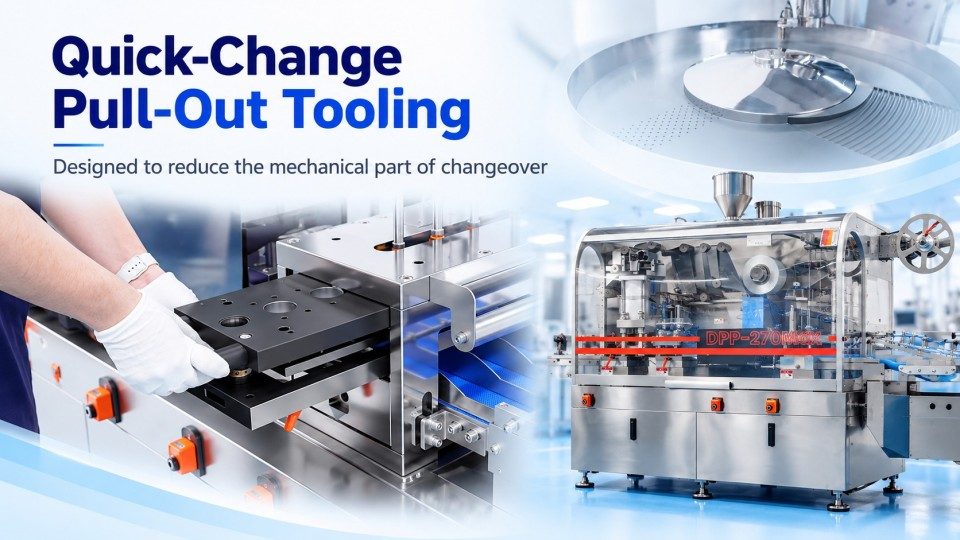
Après le remplacement, les opérateurs doivent vérifier l'identité de l'outillage, la fixation sécurisée, l'alignement et les réglages pour le format de blister suivant. La profondeur de formage et l'ajustement des alvéoles, les conditions de scellage et la position de coupe requièrent tous de l'attention car un changement d'outillage peut affecter la qualité de l'emballage fini.
Le remplacement de l'outillage ne constitue qu'une partie du changement de lot complet, qui couvre également le nettoyage, la libération, le bilan matière, les emballages d'essai et l'approbation. Aucun temps de changement fixe n'est présumé sans données vérifiées spécifiques au modèle.
Avant le début du lot suivant, les comprimés ou gélules précédents, le PVC et le film non utilisés, les matériaux imprimés, les sections de bande rejetées et les identifiants de lot doivent être évacués tel que spécifié par la procédure approuvée. Le nouveau matériau et le nouvel outillage doivent correspondre à l'ordre de fabrication, et une personne autorisée doit confirmer que les contrôles requis sont achevés.
Par exemple, après le passage d'un dosage de comprimés à un autre, la simple installation de la matrice de formage correcte n'exclut pas une interversion. Un vieux film de operculage, des comprimés restants ou un travail d'impression inchangé peuvent toujours être présents. La norme FDA 21 CFR 211.130 traite directement de l'examen des matériaux d'emballage et de l'inspection des installations d'emballage avant utilisation. Un équipement d'accès facile peut rendre cette inspection plus pratique, mais il ne peut pas la remplacer.
Les examens d'équipement doivent relier chaque exigence utilisateur à un risque opérationnel et à un test documenté. Une caractéristique de catalogue ne constitue pas une preuve de performance sur le site d'installation.
|
Risque ou exigence de production |
Conception ou contrôle pertinent |
Contrôle pratique |
|
Ruptures de film PVC ou d'operculage |
Détection de rupture de matériau et arrêt automatique |
Tester chaque fonction de rupture de matériau en toute sécurité ; enregistrer la réponse de la machine et les conditions de redémarrage |
|
Épuisement de la bobine de PVC ou de film |
Alarme d'épuisement de matériau |
Confirmer que la bonne alarme s'affiche pour chaque matériau épuisé |
|
Accès aux stations mobiles ou chauffées |
Capots de protection, alarme d'ouverture de protecteur et arrêt automatique, arrêt d'urgence |
Vérifier l'alarme et l'arrêt de la machine lorsque le capot spécifié s'ouvre ; tester l'arrêt d'urgence par rapport à la conception de sécurité approuvée |
|
Présence de poudre ou de fragments après un lot |
Alimentateur accessible et surfaces en contact avec le produit |
Suivre la méthode de nettoyage approuvée ; inspecter les emplacements définis et consigner les résultats |
|
Mauvais outillage ou mauvais format d'emballage |
Pièces de format identifiées et contrôles de configuration approuvés |
Vérifier l'identité de l'outillage, le positionnement, la fixation, l'identité du matériau et les emballages de démarrage |
|
Long changement d'outillage mécanique |
Outillage de formage, de scellage et de découpe amovible |
Confirmer que le bon outillage peut être retiré, remplacé, aligné et fixé selon la procédure de changement approuvée |
|
Mauvais formage ou scellage après le changement |
Paramètres contrôlés et contrôles de processus |
Inspecter la forme de la cavinha, le repérage, la qualité du scellage et la coupe par rapport aux critères d'acceptation approuvés |
Ces contrôles peuvent être répartis tout au long du cycle de vie de la qualification. Lors du test de réception en usine (FAT), les équipes peuvent confirmer des caractéristiques mécaniques spécifiées et simuler des alarmes définies avant l'expédition. Lors des tests de réception sur site (SAT), elles peuvent évaluer les fonctions qui dépendent de l'installation, des utilités ou de l'environnement de réception. La qualification de l'installation (IQ) documente l'installation par rapport aux exigences approuvées, tandis que la qualification opérationnelle (OQ) met à l' épreuve les fonctions et limites de fonctionnement définies. La qualification de performance (PQ), le cas échéant, démontre le processus dans ses conditions de production prévues. L'annexe 15 des BPF de l'UE décrit une approche de qualification fondée sur les risques ; le plan de validation approuvé du site doit définir la portée des tests en fonction des risques du système et des exigences convenues des utilisateurs.
La qualité de l'emballage nécessite également ses propres preuves. Une alarme de rupture de film réussie ne prouve pas que chaque blister est correctement scellé. Le scellage dépend de la combinaison de matériaux et des conditions de fonctionnement qualifiées, y compris la température, la pression et le temps de contact le cas échéant pour l'équipement. L'équipe doit utiliser des tests et des critères d'acceptation approuvés pour confirmer l'intégrité de l'emballage et inspecter les échantillons après la configuration, les changements de matériaux et la maintenance selon les besoins. Aucune fonction d'inspection visuelle particulière ou de test de scellage en ligne ne doit être supposée à moins qu'elle ne soit documentée sur la machine.
L'équipement utilisé dans la production contrôlée par les BPF doit pouvoir être nettoyé et ses fonctions liées à la qualité vérifiables ; la sécurité de l'opérateur nécessite des mesures de protection distinctes. Comparez les fonctions de sécurité, l'accès au nettoyage, la manutention des matériaux et les caractéristiques de changement avec vos exigences d'utilisateur, puis confirmez-les par des tests appropriés.
Le modèle DPP-270Max de Rich Packing intègre ces caractéristiques de conception favorisant les BPF : une plate-forme de travail spacieuse et plane pour un nettoyage plus facile, des composants en contact avec le produit en acier inoxydable 316 et en alliage d'aluminium, ainsi que des zones électriques et de contact avec les matériaux séparées pour aider à réduire les risques de contamination croisée. Il comprend également une détection de rupture de matériau PVC/PTP avec arrêt automatique, des alarmes de fin de matériau, une alarme d'ouverture de carter avec arrêt automatique, une plate-forme de raccord rapide pour PVC et un outillage extractible à changement rapide.
Contactez Rich Packing pour discuter de la configuration de votre application de conditionnement sous blister.
Des matériaux en contact avec le produit appropriés, des zones de nettoyage accessibles, une manipulation fiable des matériaux et une conception d'équipement maintenable y contribuent tous. Le fabricant doit également établir des procédures appropriées, une qualification et des contrôles de production documentés pour le produit et le site visés.
Ils traitent principalement des dangers liés aux machines et de la protection des opérateurs. Les BPF se concentrent sur la qualité des médicaments, la prévention de la contamination et les opérations contrôlées. Les deux sont importants, mais la sécurité des machines doit être évaluée par rapport à l'évaluation des risques et aux normes de sécurité applicables.
Un film PVC rompu peut perturber le formage des blisters, tandis qu'une feuille d'aluminium rompue peut laisser les cavités des blisters non scellées. Sur les machines équipées d'une détection de rupture de matériau, le système arrête automatiquement la production lorsqu'une rupture est détectée. Les opérateurs doivent réparer le matériau, vérifier son alignement et inspecter ou rejeter les emballages sous blister concernés avant de redémarrer.
Non. La nuance de matériau n'est qu'un aspect de la conception hygiénique. La compatibilité de contact, l'accessibilité, l'état de surface, l'efficacité du nettoyage, la maintenance et les procédures qualité du site influencent tous l'adéquation.
Les outils de formage, de scellage et de découpe extractibles accélèrent la partie mécanique des changements de format de blister en simplifiant le retrait et le remplacement de l'outillage. Le nettoyage, la libération de ligne, les vérifications des matériaux corrects, la vérification de la configuration et la documentation requise restent des étapes distinctes avant que la production ne puisse redémarrer.
Le FAT peut tester les fonctions spécifiées avant la livraison ; l'IQ vérifie l'installation ; l'OQ met à l'épreuve les fonctions opérationnelles et les limites définies ; et la PQ, le cas échéant, confirme les performances du processus dans les conditions prévues. Le plan de qualification doit refléter le risque lié au produit, la configuration de la machine et les exigences convenues de l'utilisateur.
1. U.S. FDA, 21 CFR Part 211, en particulier §§211.63, 211.65, 211.67 et 211.130
2. Commission européenne, EudraLex Volume 4, Partie I, Chapitre 3 : Locaux et équipement
3. ISO, ISO 12100:2010, Appréciation du risque et réduction du risque
4. ISO, ISO 14120:2015, Protecteurs fixes et mobiles
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Réseau IPv6 pris en charge