




 Domicile
 Des produits
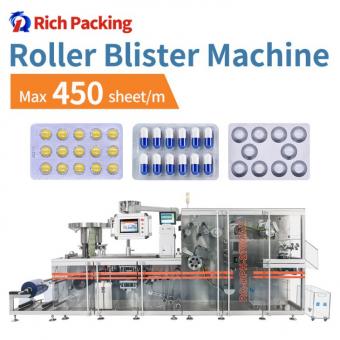
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

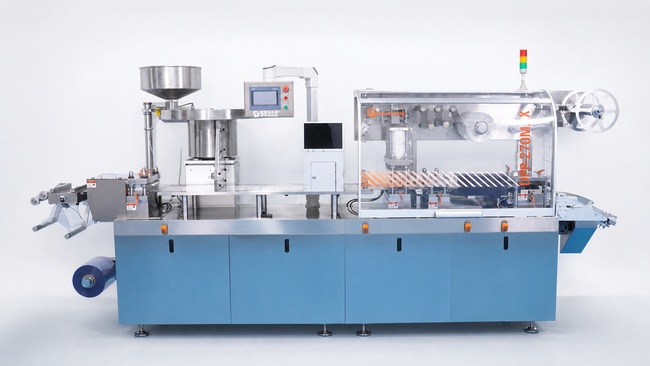
Pour un fabricant pharmaceutique sous contrat, un CDMO ou un fabricant OEM, une ligne de conditionnement sous blister peut avoir à gérer différents produits, tailles de comprimés ou de capsules, agencements de cavités et dimensions de blisters finis au fil du temps.
La fréquence réelle des changements de format dépend du catalogue de produits de chaque fabricant, des commandes clients et de la taille des lots. Certaines usines peuvent gérer de longues campagnes de production d'un même produit, tandis que d'autres peuvent modifier les spécifications plus fréquemment. L'important est de savoir ce qui se passe lorsque la spécification suivante doit être mise en production.
Dans cet environnement, la vitesse de fonctionnement nominale d'unmachine d'emballage sous blisterCela ne donne qu'une partie de l'histoire. Une machine peut fonctionner rapidement une fois la production lancée, mais si chaque changement de format nécessite un démontage long, un alignement manuel et des essais répétés, une quantité importante de temps de production disponible est tout de même perdue entre les lots.
Pour les fabricants sous contrat,temps de changementfait partie de la capacité de production réelle.
La question à se poser lors d'un achat ne doit donc pas se limiter à « Quelle est la cadence de production de la machine à blisters ? ». Elle doit également inclure : « À quelle vitesse la ligne peut-elle être préparée pour la prochaine spécification de produit ? »
Passer d'une spécification de blister à une autre ne se résume pas à remplacer un seul moule. Selon le produit et la disposition du blister, plusieurs postes de travail peuvent nécessiter une modification ou un ajustement, notamment :
Par exemple, une taille différente de comprimé ou de capsule peut nécessiter une nouvelle disposition des cavités, tandis qu'une taille différente de plaquette blister finie peut affecter les outils de formage et de découpe. Chaque station supplémentaire représente une source potentielle de temps d'ajustement si son positionnement n'est pas reproductible.
C’est pourquoi la conception du système de changement d’outillage est plus importante que le simple nombre de vis. La véritable question est de savoir quel travail d’alignement reste à effectuer après l’installation du nouvel outillage.
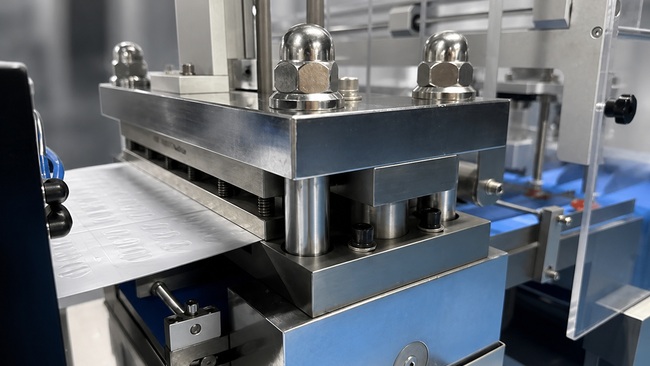
Le principal problème des machines à blisters traditionnelles ne réside pas seulement dans le fait que les opérateurs doivent retirer plus de vis ou soulever plus de pièces de moule. L'essentiel du processus repose sur l'expérience et la connaissance de la machine par le technicien.
Une fois les moules supérieur et inférieur installés, un alignement manuel reste nécessaire. De légers écarts peuvent affecter la position de formage, la précision d'étanchéité ou l'alignement de coupe. Le technicien peut être amené à desserrer l'outillage, à le repositionner légèrement, à le resserrer et à effectuer un nouvel essai. Cette opération peut être répétée plusieurs fois jusqu'à l'obtention d'une position acceptable.
Ce réglage reposant en grande partie sur le jugement personnel, le temps nécessaire peut varier considérablement d'un opérateur à l'autre.
D'après notre expérience, même un technicien expérimenté peut avoir besoin de plus d'une heure. Un opérateur insuffisamment expérimenté peut y passer une demi-journée sans parvenir à effectuer le réglage correctement.
Pour un fabricant sous contrat, cela crée un risque de production concret : l’efficacité dépend non seulement de la machine, mais aussi de la personne qui effectue le changement de production ce jour-là.
Si seulement un ou deux techniciens expérimentés sont capables d'effectuer l'alignement des moules de manière fiable, ils deviennent un goulot d'étranglement chaque fois que la production doit passer à une autre spécification.
Le passage à une technologie traditionnelle peut donc avoir des conséquences sur :
L'objectif d'un système de changement simplifié n'est pas simplement d'accélérer le travail d'un même technicien. Il s'agit de rendre le processus plus homogène et de réduire la dépendance à l'égard de l'expérience individuelle des techniciens.
Sur les modèles et configurations de machines d'emballage sous blister Rich Packing compatibles, les stations de changement de moule principales utilisent une structure modulaire avec un positionnement fixe.
Au lieu de demander au technicien d'installer séparément les composants supérieurs et inférieurs du moule, puis de rechercher manuellement la position de fonctionnement adéquate, le moule peut être manipulé comme un module complet. Des structures de positionnement fixes guident le module vers son emplacement prévu.
Le processus de conversion de base devient :
Pour les modèles et configurations compatibles, un opérateur formé peut effectuer le changement complet du moule de la machine en environ 15 minutes, en fonction du format du blister et de la configuration de la machine.
L'essentiel n'est pas simplement de parvenir à un changement en 15 minutes. Le véritable progrès réside dans le fait que l'opérateur n'a plus besoin de s'appuyer autant sur des alignements manuels répétés ou sur son expérience personnelle pour « trouver » la position correcte du moule après chaque remplacement.
L'objectif est de transformer le passage d'une tâche dépendante de l'expérience en une procédure opérationnelle plus standardisée.
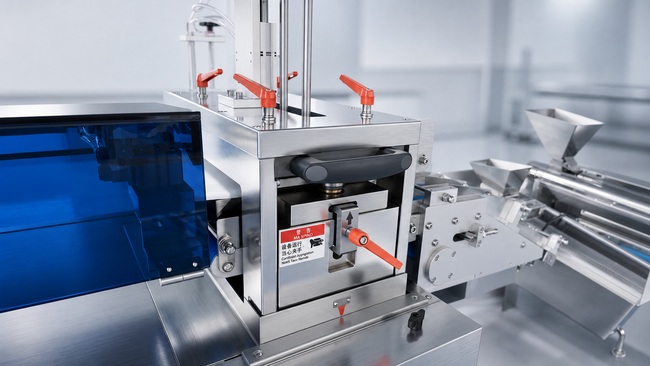
Le poste de découpe est l'un des domaines où le changement de moule traditionnel peut s'avérer particulièrement problématique. Les moules de découpe supérieur et inférieur doivent fonctionner dans une position relative correcte.
En cas d'alignement incorrect, la plaque blister finie peut présenter des bords irréguliers, des dimensions incorrectes ou des découpes incomplètes. Avec une configuration traditionnelle, l'opérateur peut être amené à desserrer le moule de découpe, le repositionner, le resserrer et effectuer un nouvel essai à plusieurs reprises avant d'obtenir une position de découpe acceptable.
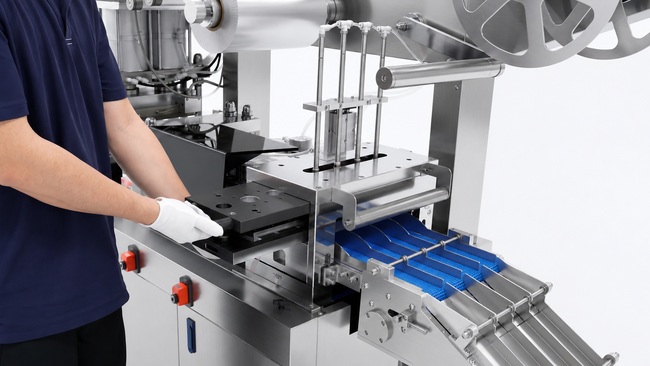
Rich Packing utilise une station de découpe modulaire à tiroir sur les configurations compatibles. L'ensemble de la matrice de découpe peut être extrait en un seul module. Lors d'un changement de format de blister, l'opérateur retire le module en cours, insère le nouveau dans son logement et le verrouille.
Cela réduit les repositionnements manuels répétés entre les composants de coupe supérieurs et inférieurs. Pour les fabricants qui doivent adapter les formats en fonction de leur structure de commandes, l'avantage pratique réside dans le gain de temps consacré à la recherche de la position de coupe optimale avant le lancement d'une nouvelle production.
Cela permet également de réduire les essais inutiles effectués uniquement pour corriger l'alignement de la découpe, ce qui peut à son tour réduire la consommation de matériaux d'emballage lors de la préparation.
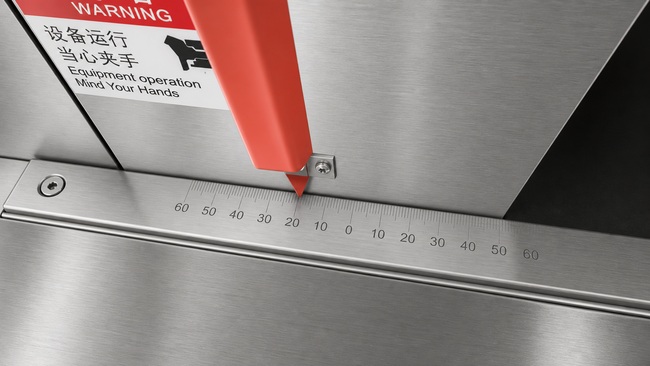
Le même principe s'applique à la station de formage. Sur une machine à blister traditionnelle, les moules de formage supérieur et inférieur sont généralement installés séparément, puis ajustés manuellement pour garantir un alignement précis des cavités.
Avec une station de formage modulaire, l'ensemble du moule est assemblé en une seule unité. Les opérateurs glissent simplement le module dans son logement fixe et le verrouillent, ce qui réduit les réglages et assure des changements de production plus réguliers.
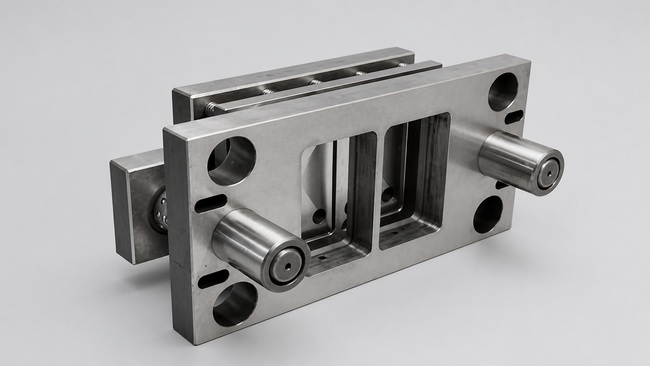
Le remplacement facile des moules n'est utile que si l'outillage peut également maintenir des performances stables sur le long terme.
Rich Packing utilise l'acier à outils japonais DC53 pour ses matrices de découpe. Ce matériau offre une dureté élevée, une excellente résistance à l'usure et une grande stabilité dimensionnelle. Correctement utilisée et entretenue, la matrice de découpe peut durer plus de 15 ans. Pour un sous-traitant qui utilise une seule ligne de production pour différents clients, un outillage durable réduit les risques d'interruption. Une matrice de découpe fréquemment utilisée doit garantir des dimensions de plaques finies constantes et des bords nets, même lors de productions répétées.
La surface de coupe contribue également à produire des bords de bulles lisses, réduisant ainsi les bords rugueux ou tranchants lors de l'inspection, de l'emballage et de la manutention.
Concrètement, la qualité des matrices de coupe influe sur la précision de coupe, l'aspect final des bulles, la durée de vie de l'outillage, la fréquence de maintenance et la régularité de la production.
|
Comparaison |
Lame de coupe DC53 |
Lame de coupe conventionnelle |
|
Résistance à l'usure |
★★★★★ Excellent |
★★★☆☆ Standard |
|
Dureté |
Haute ténacité et forte résistance à l'écaillage |
Plus susceptible à l'usure des bords ou à l'écaillage en cas d'utilisation continue |
|
Rétention des bords |
Maintient un tranchant affûté pour une production à long terme |
Nécessite un affûtage ou un remplacement plus fréquent |
|
Stabilité de coupe |
Performances de coupe constantes sur des cycles de production prolongés |
Les performances diminuent progressivement à mesure que la lame s'use. |
|
Fréquence de maintenance |
Faible |
Relativement élevé |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
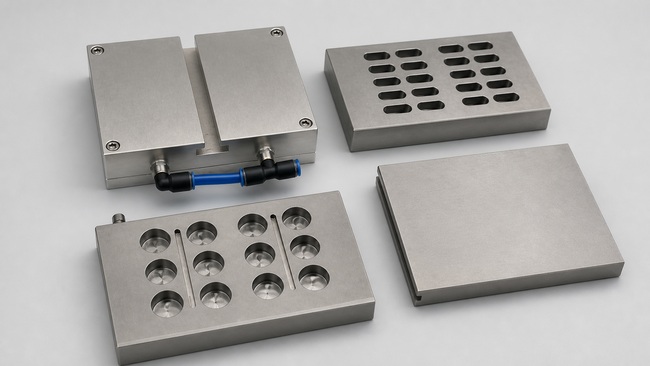
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
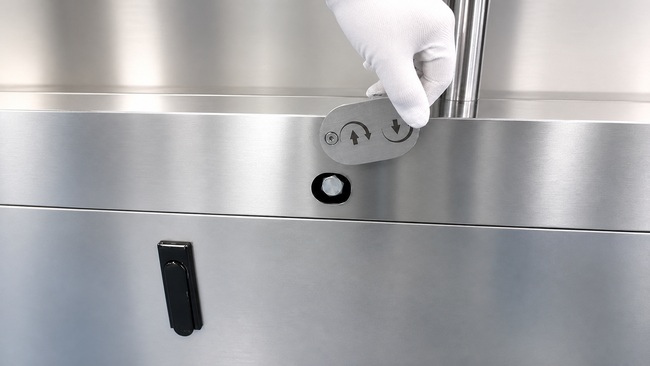
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
Le temps nécessaire dépend de la structure de la machine, du format de blister et de l'expérience de l'opérateur. Avec un système traditionnel, même un technicien expérimenté peut avoir besoin de plus d'une heure, tandis qu'un opérateur inexpérimenté peut y passer une demi-journée et rencontrer encore des difficultés de réglage. Pour les modèles et configurations modulaires Rich Packing compatibles, un opérateur formé peut effectuer le changement de moule complet en une quinzaine de minutes.
Les fabricants sous contrat, les CDMO et les fabricants pharmaceutiques OEM peuvent être amenés à gérer différentes spécifications clients sur une même ligne de production. Des changements de production plus rapides et plus reproductibles réduisent les temps d'arrêt entre les lots et rendent la planification de la production moins dépendante de l'expérience de chaque technicien.
En fonction du produit et de la disposition des blisters, le changement peut impliquer la station de formage, le système d'alimentation, la station de thermoscellage, la station de codage des lots et la station de découpe.
Oui, lorsque la machine est équipée des moules appropriés et que le produit entre dans sa plage de fonctionnement. Différentes tailles de comprimés ou de capsules, différentes configurations de cavités et différentes dimensions de blisters finis peuvent nécessiter un outillage différent.
L'alignement manuel traditionnel repose souvent fortement sur l'expérience du technicien. Une structure modulaire à positionnement fixe est conçue pour réduire cette dépendance. Après une formation adéquate, les opérateurs réguliers peuvent effectuer de nombreuses étapes de changement de format de manière plus constante sur les configurations concernées.
L'alignement traditionnel peut nécessiter plusieurs essais avant que les positions de formage, de scellage et de découpe ne soient correctes. Un positionnement plus reproductible réduit les cycles d'ajustement inutiles, contribuant ainsi à diminuer la consommation de PVC, de feuille d'aluminium et de produit lors de la mise en place.
Outre la vitesse d'exécution, vérifiez la procédure de changement de format réelle, la méthode de positionnement du moule, le temps de remplacement de l'outillage, les exigences de l'opérateur, le nombre d'étapes de réglage, les déchets de configuration prévus et le support technique disponible après la livraison.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Réseau IPv6 pris en charge