




 Domicile
 Des produits
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

Avez-vous déjà remarqué que les comprimés que vous prenez peuvent être très différents les uns des autres ? Certains sont blancs, d’autres jaunes, roses, bleus, verts, voire bruns. À première vue, ces couleurs peuvent sembler un simple choix esthétique, mais elles cachent souvent bien plus.
L'enrobage des comprimés remplit diverses fonctions. Mais comment choisit-on la couleur de cet enrobage ? Et comment une machine d'enrobage crée-t-elle un film coloré lisse et uniforme autour de milliers de comprimés ? Cet article explore les raisons de l'enrobage des comprimés, les facteurs qui influencent le choix de la couleur et le processus complet d'enrobage.
Avant d'aborder la question de la couleur de l'enrobage des comprimés, cette section propose un bref aperçu de la définition et des principaux types d'enrobage.
L'enrobage des comprimés est un procédé de fabrication pharmaceutique consistant à appliquer une ou plusieurs couches de matériau d'enrobage sur la surface d'un comprimé. Le comprimé avant enrobage est généralement appelé comprimé nu. Après leur fabrication parmachine à comprimés, ils sont chargés dansmachine d'enrobage de comprimés, où elles sont continuellement déplacées et exposées à un liquide de revêtement.
Les principaux matériaux de revêtement comprennent des agents filmogènes, des colorants, des plastifiants et des solvants.
Les agents filmogènes constituent le composant le plus important de la formulation d'enrobage. Leur fonction principale est de former une couche continue à la surface du comprimé. Le type d'agent choisi peut influencer des propriétés importantes telles que la résistance, la solubilité et le profil de libération du principe actif. Parmi les exemples courants, on peut citer l'HPMC, l'HPC, le PVA, le PVP, l'éthylcellulose et les copolymères d'acide méthacrylique.
Des colorants peuvent être utilisés pour obtenir des enrobages de couleurs variées, comme le blanc, le jaune, le rose, le rouge, le bleu, le vert, l'orange ou le brun. La couleur du noyau du comprimé, l'épaisseur de l'enrobage et l'homogénéité de la dispersion du colorant influencent l'aspect final.
Les plastifiants servent à améliorer la flexibilité de la couche d'enrobage. Sans une flexibilité suffisante, le film d'enrobage risque de devenir cassant et de se fissurer ou de se décoller lors des étapes de traitement ultérieures. Les plastifiants contribuent à maintenir l'intégrité de l'enrobage des comprimés. Parmi les exemples courants, on peut citer le polyéthylène glycol (PEG), le citrate de triéthyle et la triacétine.
Des solvants servent à transporter les agents d'enrobage à travers le système de pulvérisation et à les déposer sur la surface du comprimé. L'eau est couramment utilisée, mais d'autres solvants appropriés peuvent être employés selon la formulation. Lors de l'enrobage des comprimés, les solvants sont progressivement éliminés par séchage à l'air chaud. Les matériaux restants forment alors la couche d'enrobage finale.
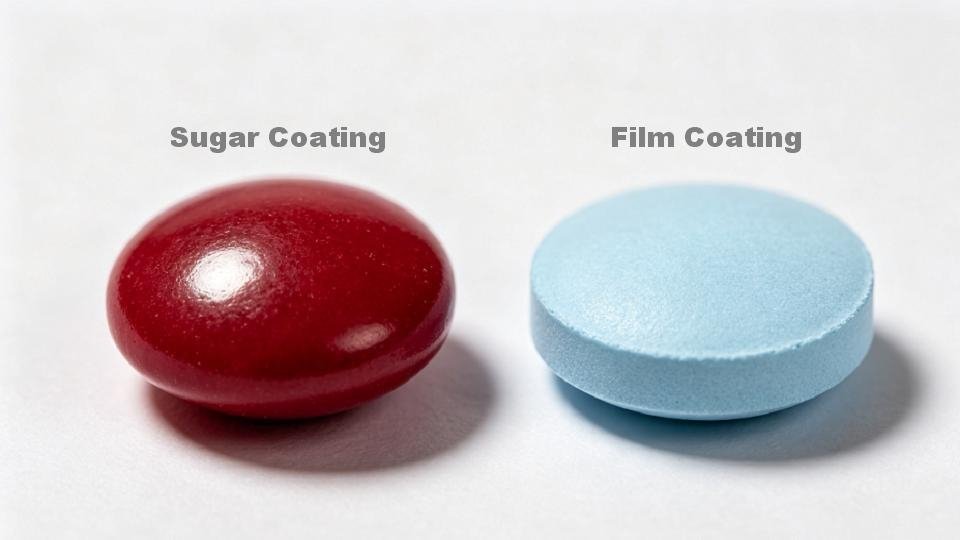
Enrobage de sucre et enrobage pelliculaire
L'enrobage pelliculaire et l'enrobage au sucre sont deux types majeurs d'enrobage de comprimés.
L'enrobage consiste à appliquer une couche relativement mince de polymère sur la surface du comprimé. Du fait de cette faible épaisseur, l'enrobage a généralement un impact limité sur la taille et le poids du comprimé. C'est pourquoi il s'agit d'une méthode d'enrobage largement utilisée dans l'industrie pharmaceutique.
Contrairement au pelliculage, l'enrobage au sucre forme généralement une couche extérieure beaucoup plus épaisse. De plus, les comprimés enrobés de sucre sont généralement plus lisses, plus arrondis et présentent souvent une surface très brillante. L'enrobage au sucre offre également un excellent masquage du goût, car l'épaisseur de la couche crée une barrière importante entre le noyau du comprimé et la bouche.
| Comparaison | Revêtement de film | Enrobage de sucre |
|---|---|---|
| Structure du revêtement | film mince à base de polymère | Revêtement épais et multicouche |
| Matériaux principaux | Polymères filmogènes et excipients fonctionnels | Matériaux d'enrobage à base de sucre et excipients associés |
| Impact sur la taille de la tablette | Augmentation limitée de la taille et du poids | Augmentation significative de la taille et du poids |
| Apparence | Lisse et uniforme ; peut être brillant ou mat | Lisse, arrondi et généralement très brillant |
| Masquage du goût | Bien, selon la formulation | Globalement excellent grâce à son revêtement plus épais |
| efficacité de production | Généralement plus efficace et mieux adapté à la production | Plus long à mettre en œuvre car plusieurs couches sont nécessaires |
| Complexité du processus | Relativement simplifié | Plus complexe et impliquant plusieurs étapes de revêtement |
| Applications typiques | Revêtements fonctionnels, vitamines et compléments alimentaires | Masquage du goût et produits nécessitant un aspect brillant traditionnel |
Les différents types d'enrobages de comprimés sont conçus pour résoudre différents problèmes. Certains visent à contrôler la libération du médicament, tandis que d'autres se concentrent sur l'amélioration des propriétés physiques et de l'apparence du comprimé.
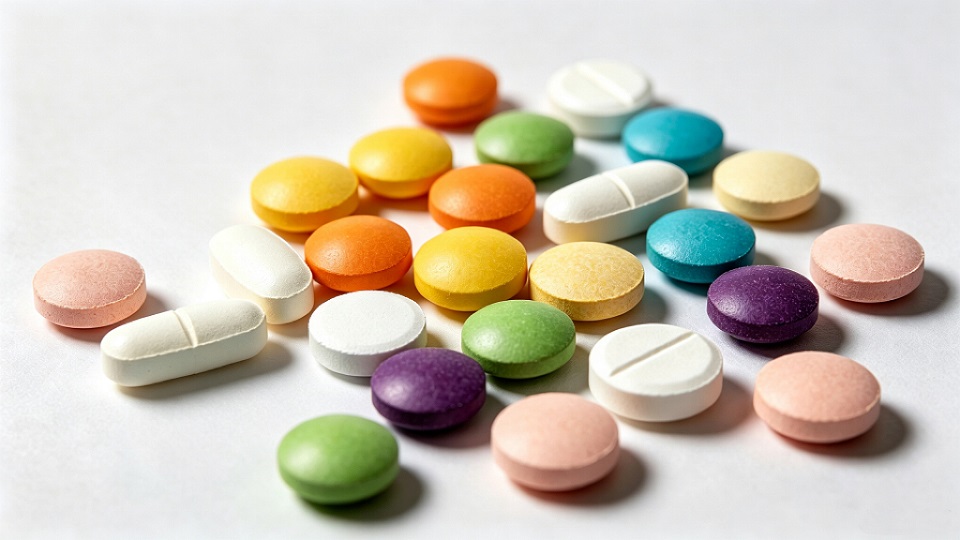
Comprimés de tailles et de couleurs de revêtement différentes
L'une des fonctions les plus importantes de l'enrobage des comprimés est de contrôler la libération du principe actif. Un comprimé à libération immédiate classique est généralement conçu pour se désintégrer et libérer ses principes actifs après administration. Cependant, certains comprimés nécessitent un profil de libération plus précis. C'est là que l'enrobage des comprimés prend toute son importance.
Par exemple, les comprimés gastro-résistants sont conçus pour ne pas agir dans l'estomac, mais pour se dissoudre uniquement dans l'intestin. D'autres formulations peuvent utiliser des systèmes d'enrobage dans le cadre d'une formulation à libération modifiée. Selon la formulation, l'enrobage peut contribuer à ralentir ou à réguler la pénétration des fluides et la libération du principe actif.
Dans ces applications, le revêtement des comprimés est bien plus qu'une simple couche décorative extérieure. Sa composition, son épaisseur, son uniformité et son intégrité peuvent avoir une incidence directe sur les performances attendues du comprimé.
Avaler un comprimé peut sembler simple, mais la surface du comprimé peut faire une différence notable dans l'expérience du patient.
Les comprimés non enrobés peuvent présenter une surface relativement rugueuse ou poudreuse. Lors de la fabrication, de la manipulation et du stockage, cette surface peut également subir une légère abrasion. Un enrobage correctement appliqué permet de créer une couche externe plus lisse, facilitant ainsi la déglutition du comprimé. Ceci est particulièrement important pour les comprimés de grande taille, déjà difficiles à avaler pour certains patients.
De plus, l'enrobage des comprimés peut masquer les odeurs désagréables. Certains principes actifs ont un goût amer prononcé, une odeur désagréable ou d'autres caractéristiques sensorielles qui peuvent être perçues si le comprimé reste en bouche avant d'être avalé. En créant une barrière physique, l'enrobage des comprimés peut améliorer l'expérience d'administration.
L'enrobage des comprimés joue également un rôle important dans l'aspect physique et la durabilité du produit fini.
Le revêtement rend la surface du comprimé plus lisse et plus attrayante. Il permet également de masquer les légères variations d'aspect du noyau du comprimé. De plus, cette couche de revêtement offre une certaine protection à la surface du comprimé lors des manipulations ultérieures.
Les comprimés peuvent passer par plusieurs étapes après la compression, notamment le transport, l'inspection,comptage des comprimés, mise en flacons de comprimés,emballage blisterLe transport et les contacts répétés entre les comprimés et les surfaces des équipements peuvent provoquer une abrasion ou une usure de surface. Un revêtement approprié peut améliorer la résistance aux frottements mineurs et aux dommages liés à la manipulation, contribuant ainsi à un aspect fini plus uniforme.
Les couleurs courantes d'enrobage des comprimés comprennent le blanc, le jaune, le rose, le rouge, le bleu, le vert, l'orange et le brun. De par sa simplicité, le blanc est l'un des choix les plus fréquents. Le jaune est également très répandu, tandis que le rose, le bleu et le vert permettent une différenciation visuelle plus marquée. L'orange et le brun peuvent être utilisés lorsqu'un produit nécessite une apparence plus distinctive. Le choix de la couleur finale repose généralement sur plusieurs critères pratiques.
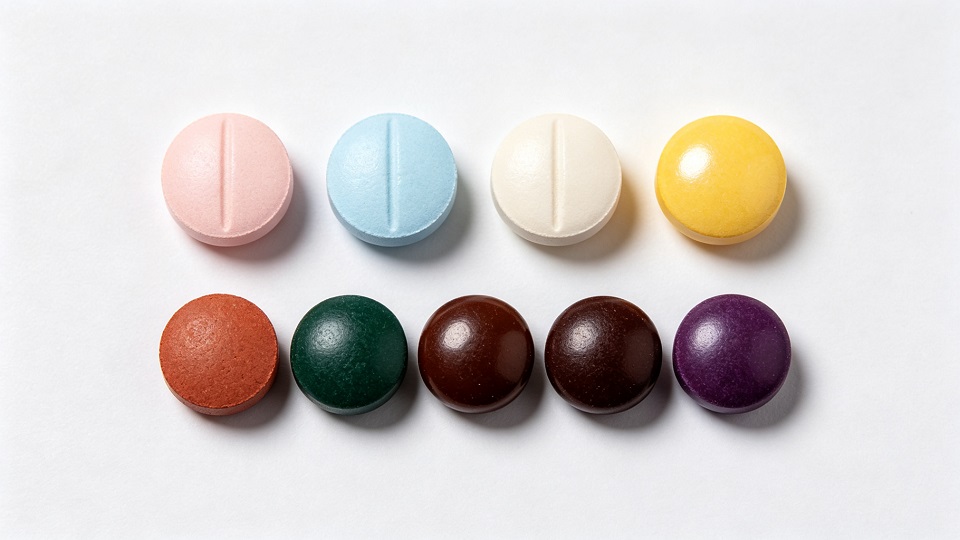
Couleurs de revêtement des comprimés différentes
L'une des raisons d'utiliser des couleurs différentes pour l'enrobage des comprimés est l'identification du produit. Un fabricant pharmaceutique peut produire plusieurs produits de taille ou de forme similaires. De même, des comprimés de dosages différents d'un même médicament peuvent avoir des noyaux presque identiques. La couleur offre un élément visuel supplémentaire qui permet de les distinguer.
Color should not be considered the only means of identification, but it can work together with tablet shape, size, imprinting, packaging, and labeling to create a clearer visual distinction. From a product-design perspective, the goal is that the finished tablet should be recognizable and less likely to be confused with another product.
Color can also become part of a product's visual identity. Just as consumer products often use recognizable packaging colors, pharmaceutical and healthcare products may use consistent colors to create a recognizable appearance across a product line.
However, branding cannot be the only consideration. A color that looks attractive in a design concept must also be achievable in large-scale production. It must remain sufficiently consistent from batch to batch and work with the selected tablet core and coating formulation.
The choice of tablet coating color is also subject to regulatory requirements. The coloring agents used in pharmaceutical coatings are not selected solely on the basis of appearance. Manufacturers need to consider whether a particular colorant is permitted for pharmaceutical use in the target market.
Manufacturers also need to consider the quality requirements associated with the colorant. Depending on the applicable standards and product requirements, this may include factors such as identity, purity, impurities, and consistency.
The tablet color must also be compatible with the actual tablet coating process. Different colors and shades may place different demands on the coating process.
For example, highly saturated or darker colors may make uneven coating more noticeable, while some colorants may require particularly uniform dispersion to avoid spots or shade variation. The color of the tablet core and the amount of coating applied can also influence the final appearance.
For this reason, manufacturers need to consider whether the selected color can be reliably achieved under actual production conditions. Factors such as tablet movement, coating solution spraying, drying, and moisture removal all influence the consistency of the final color.
So, how does a tablet coating machine coordinate these processes to create a smooth and uniform coating? The next chapter is to take a closer look at the working principle of tablet coating machine.
To ensure a uniform coating and consistent tablet color, tablet coating machine takes coordinated control of tablet movement, coating solution spraying, heated air, and exhaust.
The coating process begins with the tablet tumbling. As the coating pan rotates, the tablets are continuously lifted, moved, and allowed to tumble. Internal baffles help create a controlled movement pattern so that the tablets do not simply slide together as one mass. The purpose of this movement is to expose different surfaces of the tablets to the spray zone.
If tablet movement is poor, some tablets may receive more coating than others, causing uneven coating and color inconsistency. On the other hand, excessively aggressive movement may increase the risk of unnecessary tablet-to-tablet contact or surface damage.
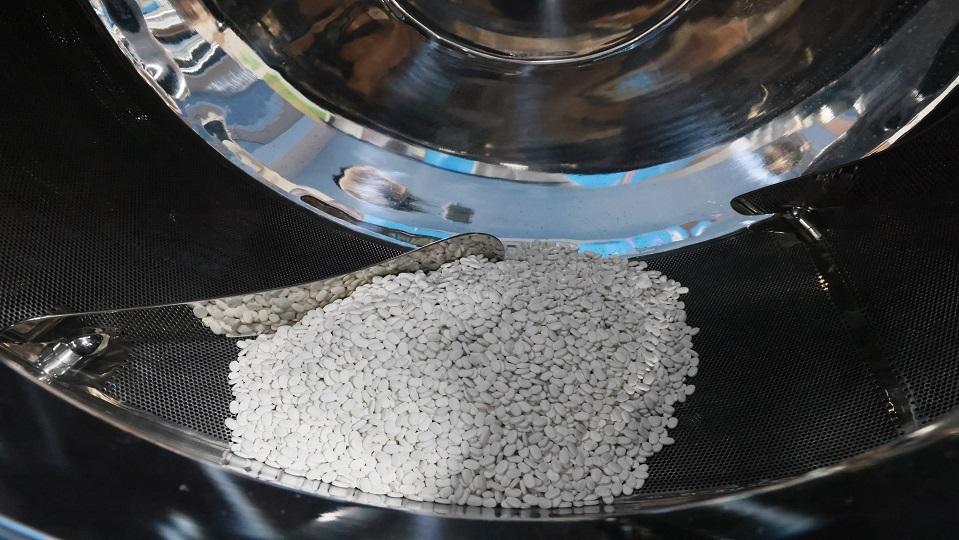
Tumbling and Mixing
Once the tablets are tumbling properly, the coating solution is delivered to the spray system. The coating liquid is atomized through spray guns into fine droplets and directed toward the moving tablet bed. Each tablet receives small amounts of coating as it repeatedly passes through the spray zone.
Uniform spraying depends on several factors, including the coating solution flow rate, atomization conditions, spray pattern, spray gun position, and the relationship between the spray system and the moving tablet bed.
If too much liquid is applied to a localized area, tablets can become excessively wet. In this case, tablet sticking and uneven coating might occur. If the droplets are not properly atomized or distributed, the final surface may show defects or color variation. Therefore, uniform spraying performance of tablet coating machine is particularly important for coating color consistency.
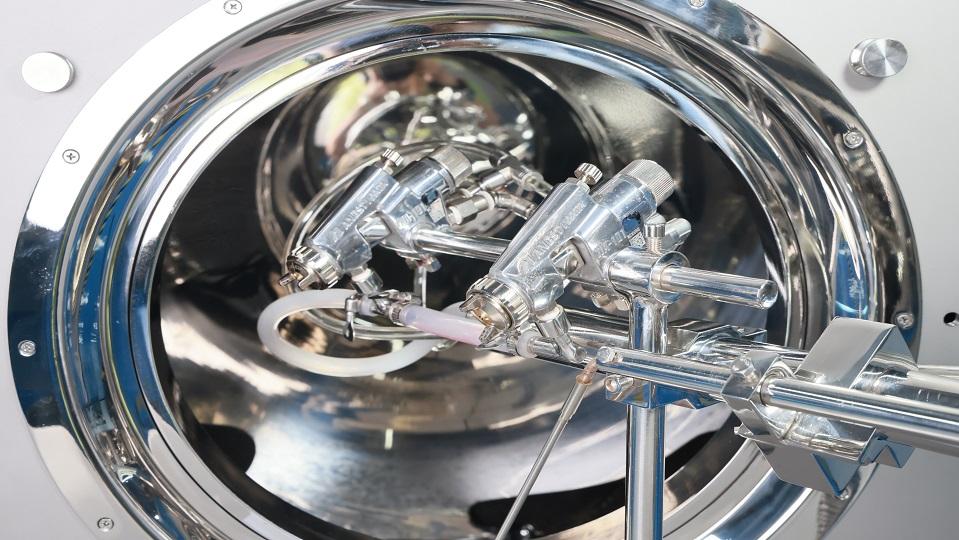
Spraying System
The liquid portion of the coating must be removed so that the coating material can form a stable film on the tablet surface. This is achieved through the hot-air system of tablet coating machine.
Conditioned air enters the coating chamber and passes through the moving tablet bed. The air can evaporate the solvent or water from the freshly applied coating of tablet.
The drying process must be carefully balanced with the spray process. If tablets remain too wet because the spray rate is too high or drying is insufficient, they may stick to one another. If drying is too aggressive, the coating droplets may dry too quickly before they have the opportunity to spread properly across the tablet surface.
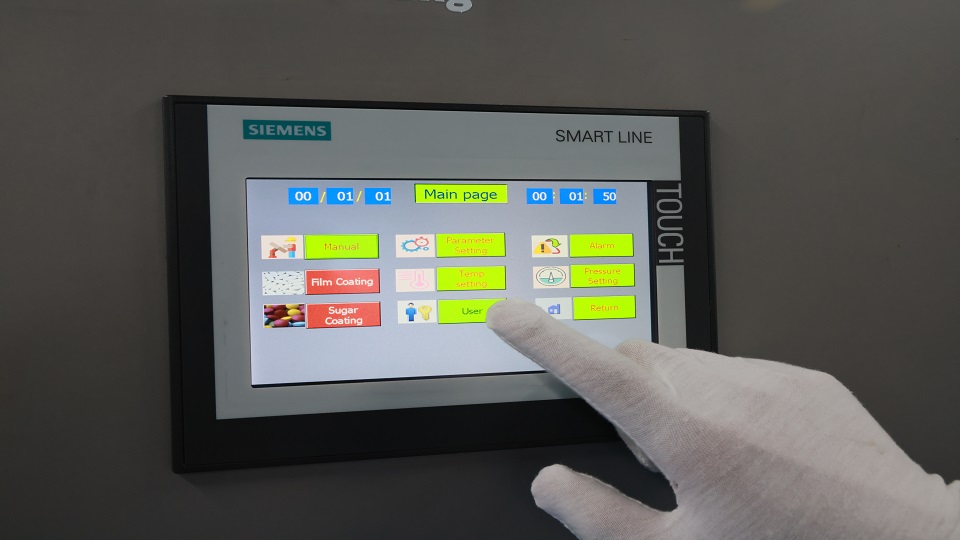
Siemens Touchscreen of rich packing’s Tablet Coating Machine
A complete tablet coating is normally built up gradually rather than applied in one thick layer. The process is repeated many times:
With each cycle, the coating gradually builds into a continuous film. This repeated process helps improve coating uniformity and allows the control system to manage the total amount of coating applied. The process continues until the required coating weight gain, film quality, and visual appearance have been achieved.
Once the tablet coating process is complete, the finished tablets can be discharged from the coating pan.
Before discharge, the coating pan is typically kept rotating for a short period to allow the remaining surface moisture to be removed and to ensure that the tablets are sufficiently dry. This helps prevent coated tablets from sticking together during discharge. Then the pan rotates in the designated direction, causing the tablets to move toward the discharge port. Internal baffles guide the tablets toward the outlet as the pan continues to rotate.
Once the coating pan is emptied, the discharge operation is stopped and the finished tablets are transferred to the next packaging stage, such as inspection, dedusting, tablet counting and blister packaging.
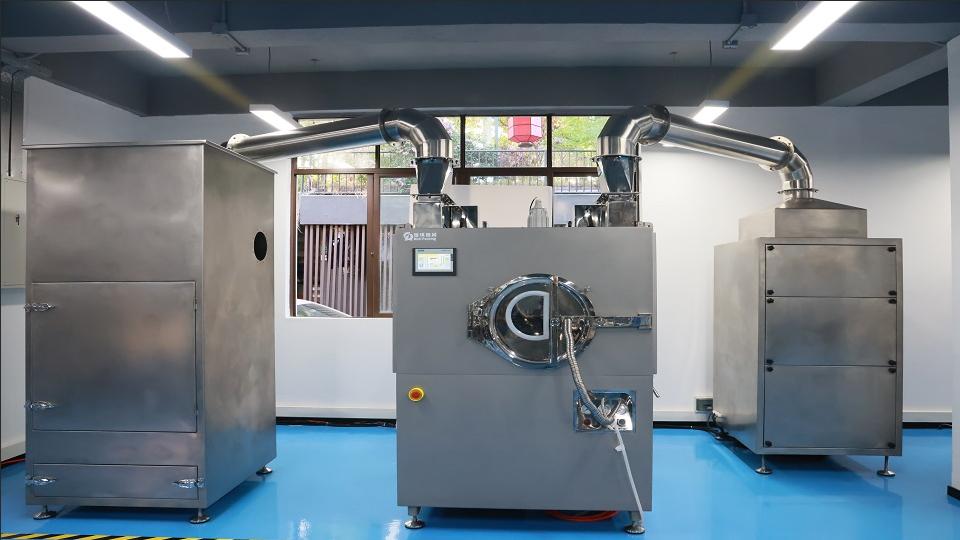
rich packing’s Tablet Coating Machine
Tablet coating serves multiple purposes, and the choice of coating color depends on several factors such as product identification, brand recognition, regulatory requirements, and the coating process to achieve a consistent result.
At the heart of this process is the tablet coating machine, which coordinates tablet tumbling, coating solution spraying, and hot-air drying to form a uniform and consistent coating layer. Therefore, selecting a tablet coating machine that matches the product and production requirements is essential for achieving stable coating quality.
Equally important is choosing an experienced and reliable supplier. A professional supplier should not only provide suitable tablet coating machine, but also offer technical guidance on coating formulation and color selection, and help optimize key process parameters. Rich Packing, as a reliable supplier, remains ready to give clients customized and professional tablet coating solution.
Working Process of rich packing’s Tablet Coating Machine
Different tablet coating colors can help improve tablet identification, distinguish products or strengths, and support brand recognition.
No. Tablet coating can also help control where the active ingredient is released, improve swallowability, mask unpleasant tastes and odors, and improve the tablet's resistance to minor abrasion during downstream handling.
Les facteurs clés comprennent l'identification du comprimé, la notoriété de la marque, les exigences réglementaires et la possibilité d'obtenir systématiquement la couleur sélectionnée lors du processus d'enrobage du comprimé.
Oui. Des facteurs tels que le mouvement du comprimé, la pulvérisation de la solution d'enrobage, le séchage, l'élimination de l'humidité, la couleur du noyau du comprimé et la quantité d'enrobage peuvent tous affecter l'uniformité de la couleur et l'aspect final du comprimé.
Une machine d'enrobage de comprimés coordonne le brassage des comprimés, la pulvérisation de la solution d'enrobage, le séchage à l'air chaud et des cycles d'enrobage répétés pour former progressivement une couche d'enrobage uniforme sur la surface du comprimé.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Réseau IPv6 pris en charge